No chão de fábrica, há um consenso perigoso: dobrar chapa fina é fácil. A lógica parece simples: menos material, menos força, menos complicação. Mas essa é uma armadilha que custa caro em refugo e atrasos. A verdade é que a dobra de chapa fina opera em um limite físico muito mais sensível do que a de chapas grossas, onde qualquer desvio no processo ou no projeto resulta em trincas, deformações e perda de material.
O problema não está na força da dobradeira, mas na física do material. Uma chapa de 0.8mm não se comporta como uma de 5mm em escala reduzida. Ela tem suas próprias regras, e ignorá-las é o caminho mais rápido para o prejuízo. Entender a espessura mínima viável e os fatores que a influenciam é a diferença entre uma produção fluida e um gargalo constante.
O Limite Físico da Dobra: Por Que a Espessura Mínima Importa?
Toda dobra submete o material a um estresse extremo: a superfície externa estica (tração) e a interna comprime. O sucesso da operação depende da capacidade do material de suportar esse estiramento sem romper. É aqui que o conceito de raio mínimo de dobra se torna o protagonista.
Quando se tenta criar uma chapa fina dobrada com um raio interno muito agressivo (muito pequeno) para sua espessura, a fibra externa do material é forçada além de seu limite de elasticidade e ductilidade. O resultado? Microfissuras que podem evoluir para uma trinca visível, comprometendo toda a integridade da peça. É comum ver projetos com especificações de 'dobra viva' (raio zero) em chapas finas, algo que não é executável de forma confiável e uma receita para falhas.
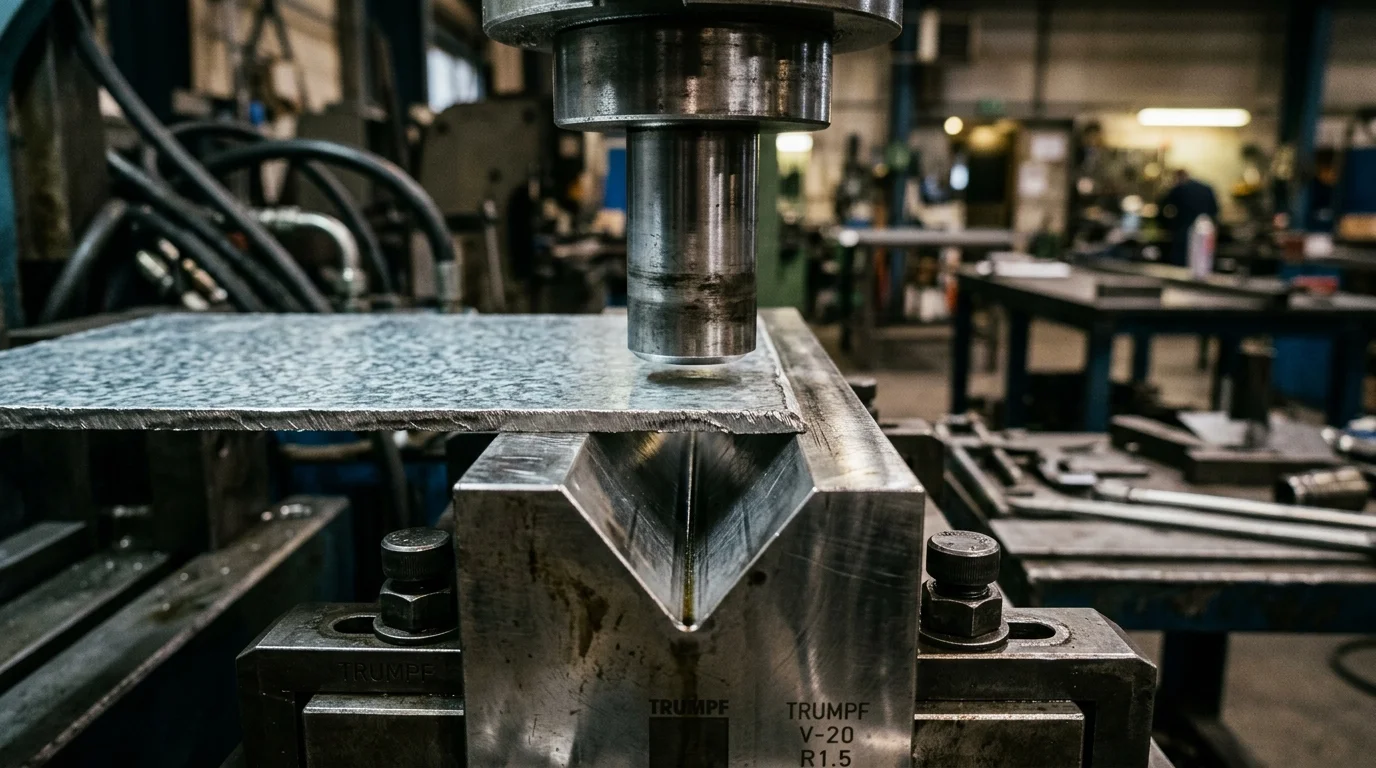
Laminada a Frio ou a Quente: O Que Muda na Dobra de Chapa Fina
Chapas de mesma espessura podem se comportar de forma diferente na dobradeira conforme o processo de laminação. Na prática, a diferença mais importante está no acabamento e na regularidade da espessura, não em uma ductilidade muito diferente.
- Laminada a frio: superfície lisa, espessura mais uniforme e boa conformabilidade. É a opção mais comum em chapas finas e a mais indicada para gabinetes, painéis e peças com acabamento aparente.
- Laminada a quente: superfície com carepa de laminação e maior variação de espessura. Costuma ser fornecida a partir de espessuras maiores e é mais usada em peças estruturais que serão pintadas. A carepa pode se soltar na dobra e marcar a ferramenta.
Em qualquer dos casos, o raio interno da dobra deve ser compatível com a espessura e com a qualidade do material, e a especificação da chapa (tipo, norma e espessura) deve constar no desenho.
Na TekLaser, a dobra atende chapas de 0,5 mm até 6,35 mm de espessura em aço carbono, inox, alumínio e latão. A partir de 0,5 mm já é possível dobrar, mas o raio, o comprimento da aba e a ferramenta definem se a peça específica é viável, e é isso que analisamos no arquivo antes de cotar.
Fatores Críticos que Vão Além da Espessura
A espessura mínima não é um número fixo. Ela é o resultado de uma equação que envolve diversas variáveis. Ignorar qualquer uma delas é um risco.
Direção da Laminação: O Segredo que Evita Trincas
Este é um detalhe que só quem opera a máquina percebe. As chapas metálicas possuem uma 'fibra' ou direção de grão, resultante do processo de laminação. Tentar dobrar a chapa paralelamente a essa fibra aumenta drasticamente a chance de trincas, pois a tensão se concentra ao longo das linhas de grão. A prática correta é sempre que possível posicionar a linha de dobra perpendicularmente à direção da laminação. Isso distribui o esforço por múltiplos grãos, tornando a dobra muito mais segura.
Ferramental Adequado: A Relação entre Matriz e Espessura
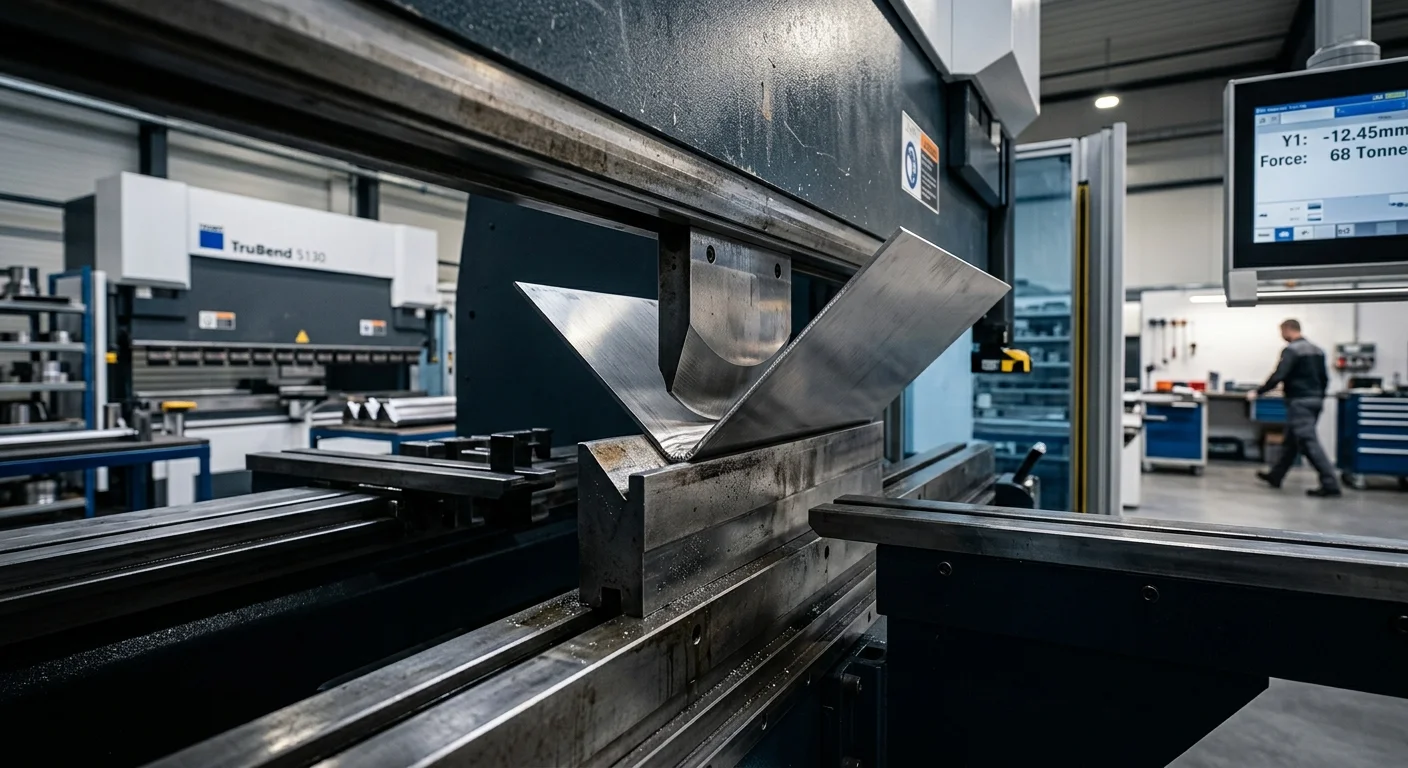
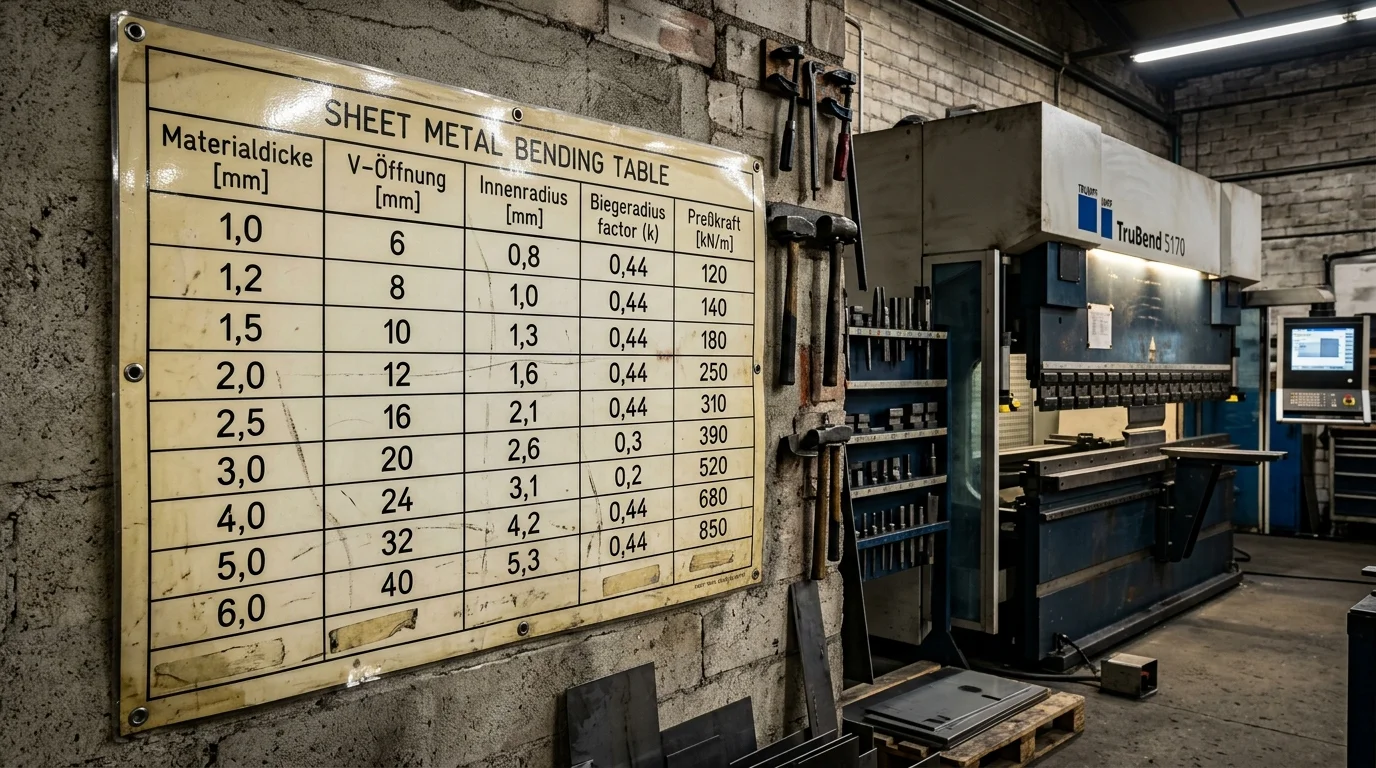
A escolha da matriz (o canal em 'V' onde a chapa é pressionada) é fundamental. Uma regra geral é que a abertura do V deve ser de 6 a 8 vezes a espessura da chapa. Para chapas muito finas, essa relação pode aumentar. Usar uma matriz com um V muito estreito para uma determinada espessura 'pinça' o material, criando um ponto de estresse agudo que inicia a fratura. É essencial que o seu fornecedor de serviços de dobra de chapas possua um conjunto variado de ferramentas para casar perfeitamente com a necessidade do seu projeto.
Qualidade do Corte Prévio
A condição da borda da chapa antes da dobra é um fator muitas vezes negligenciado. Bordas com rebarbas, microfissuras ou imperfeições de um processo de corte de baixa qualidade (como um plasma mal regulado) são pontos de concentração de tensão. Durante a dobra, é exatamente nesses pontos que as trincas começam. Um corte a laser de alta qualidade, que deixa uma borda limpa e sem rebarbas, prepara a peça da melhor forma possível para uma dobra sem surpresas.
Vai dobrar chapa fina? A Teklaser analisa seu arquivo antes de cotar e aponta raio, direção da fibra e ferramental adequados para evitar trincas e marcas. Solicite um orçamento ou fale com a nossa equipe pelo WhatsApp e envie o desenho técnico do seu projeto.
Aprofunde a sua leitura:
- Erros de Projeto que Encarecem a Dobra de Chapas
- Dobra de Chapa de Aço Carbono: O Que Muda em Relação ao Inox
- Até Onde Vai a Dobra de Chapas Grossas: Limites Técnicos
Dúvidas Frequentes (FAQ)
Qual a espessura mínima absoluta para dobrar uma chapa de aço?
É melhor usar chapa laminada a frio ou a quente para peças dobradas?
O que mais causa trincas na dobra de chapas finas?
Como um arquivo de projeto (PDF, DXF) pode ajudar a evitar problemas na dobra?
Engenharia TekLaser
Time Técnico TekLaser