No chão de fábrica, existe uma verdade inconveniente: o custo de uma peça metálica não é definido apenas pelo preço do aço. Ele é moldado, muitas vezes de forma brutal, pelas decisões tomadas na prancheta digital. Um projeto que parece impecável na tela do CAD pode se transformar em um gargalo de produção e um sorvedouro de recursos na dobradeira. Este não é um problema de software, mas um erro de projeto de engenharia que ignora as limitações físicas do metal e do maquinário.
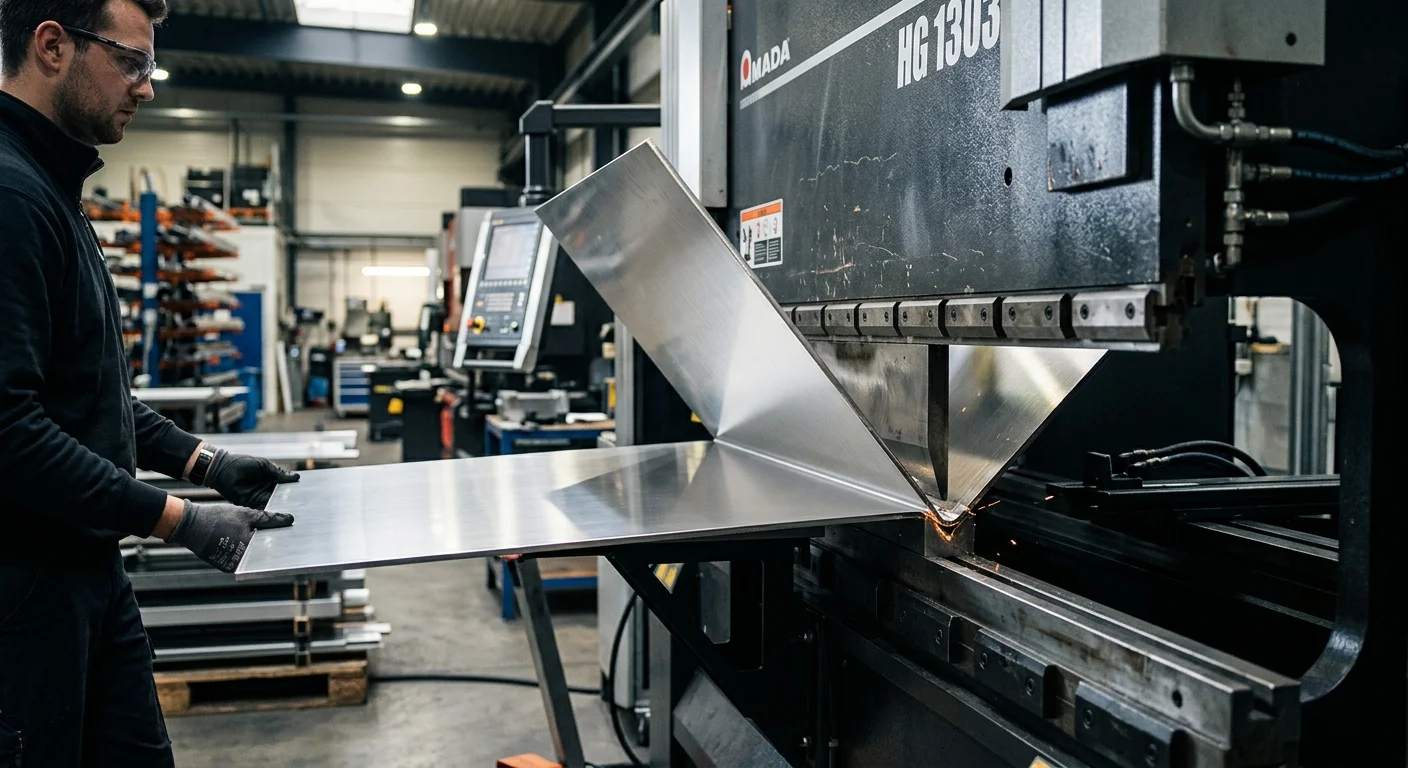
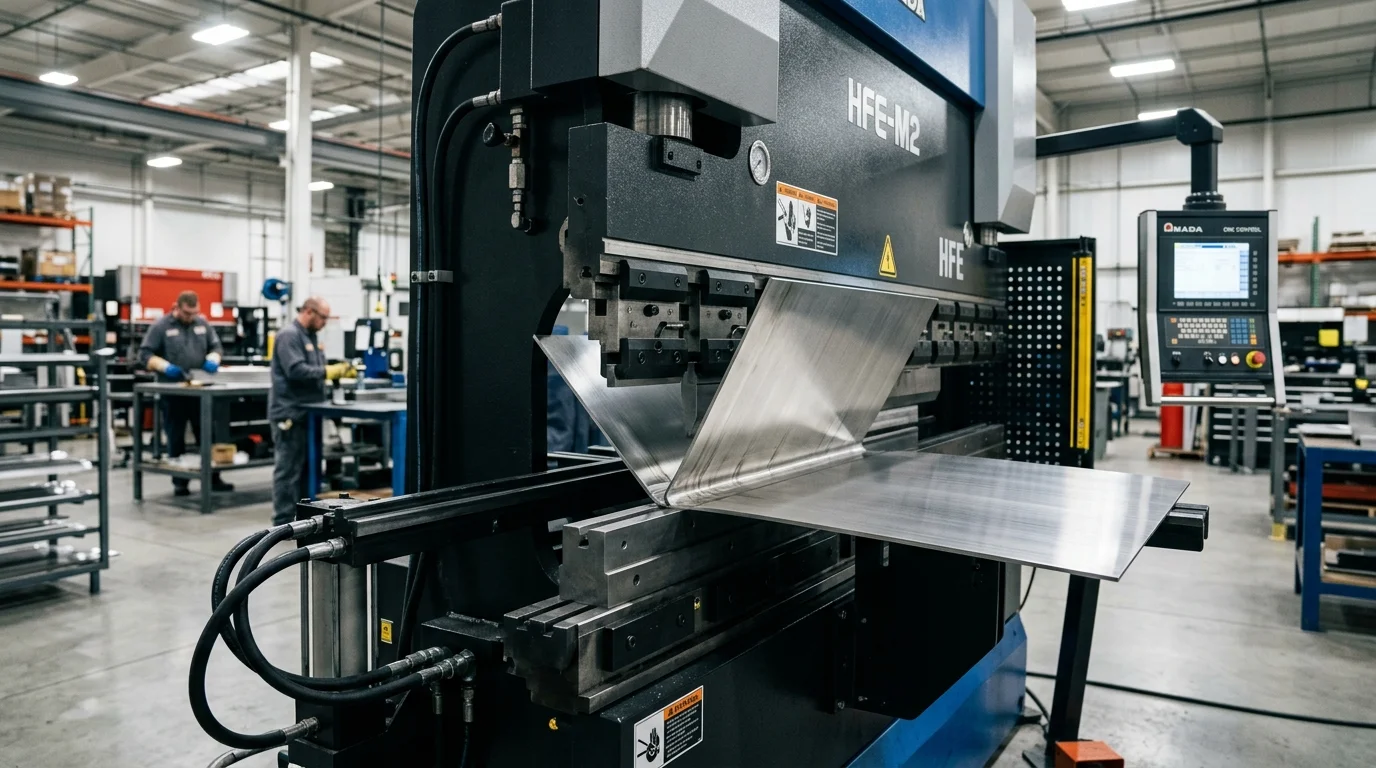
Diferente do corte, que é essencialmente um processo 2D, a dobra de chapas metálicas é uma operação tridimensional que deforma o material. Aqui, a experiência prática do operador e a robustez do projeto falam mais alto que qualquer simulação. Ignorar os fundamentos da conformação é o caminho mais curto para peças fora de especificação, retrabalho manual e, invariavelmente, um custo final muito superior ao orçado.
Os Erros de Projeto Mais Comuns (e Caros) na Dobra de Chapas
Com base em anos de operação, observamos padrões que se repetem. São pequenos descuidos no desenho que geram grandes dores de cabeça na produção. A boa notícia é que a maioria deles pode ser evitada com um pouco de atenção aos detalhes.
1. Raios de Dobra Impraticáveis ou Inexistentes
Um dos erros de projeto mais frequentes é especificar um raio de dobra interno muito pequeno ou, pior, um canto vivo (raio zero). Todo material, dependendo da sua espessura e ductilidade, exige um raio mínimo de dobra para evitar trincas e fissuras na superfície externa. Tentar dobrar uma chapa de aço carbono de 5 mm com o mesmo raio de uma de 1 mm é receita para desastre.
- O Problema: Forçar um raio menor que o mínimo causa estresse excessivo no material, podendo levar à fratura da peça. Além disso, cada raio exige um ferramental (punção e matriz) específico. Raios não-padrão podem exigir a fabricação de ferramentas especiais, elevando o custo drasticamente.
- A Solução: Sempre especifique um raio de dobra interno igual ou maior que a espessura da chapa. Esta é uma regra geral segura. Para materiais mais frágeis, como certas ligas de alumínio, essa relação precisa ser ainda maior. Se houver dúvida, consulte seu fornecedor sobre o ferramental padrão disponível.
2. Furos e Recortes Próximos Demais da Linha de Dobra
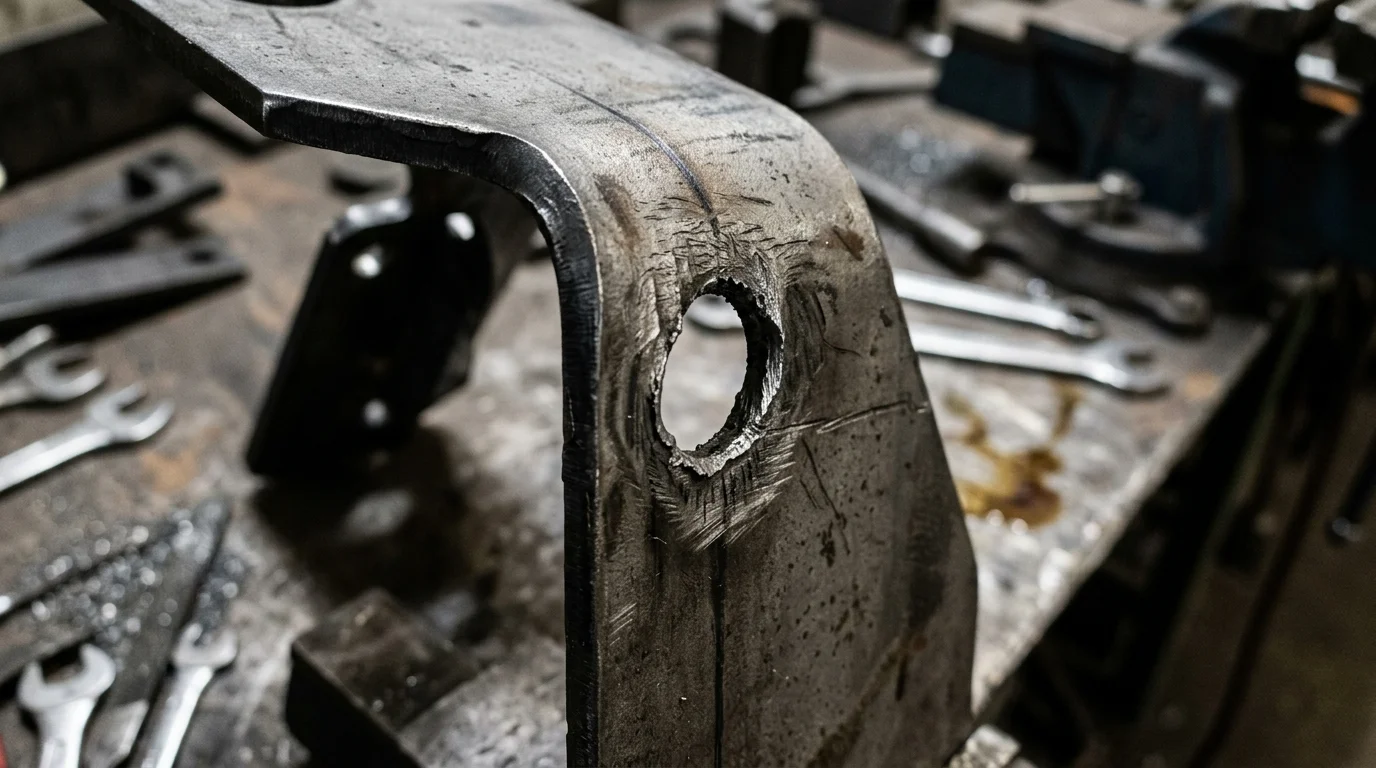
Colocar um furo ou um recorte muito perto de uma linha de dobra é pedir para que ele se deforme. Durante o processo de conformação, o material flui e se estica. Qualquer geometria próxima a essa zona de estresse será puxada junto, resultando em furos ovalizados e recortes distorcidos.
- O Problema: Furos deformados comprometem a montagem final, impedindo a passagem de parafusos ou eixos. A peça pode ser funcionalmente inútil, exigindo refuração ou o descarte completo.
- A Solução: Mantenha uma distância segura entre a borda de qualquer furo ou recorte e a linha de dobra. Uma regra prática é manter uma distância de, no mínimo, três vezes a espessura da chapa. Para chapas mais grossas ou dobras acima de 90 graus, essa distância deve ser ainda maior.
3. Flanges (Abas) Muito Curtas
A máquina de dobra precisa de uma área mínima de contato para segurar a chapa e realizar a conformação com precisão. Se a aba (flange) a ser dobrada for muito curta, a matriz não consegue apoiá-la corretamente.
- O Problema: Flanges curtas resultam em dobras imprecisas, com ângulos incorretos e marcas na peça. Em casos extremos, a dobra se torna impossível de ser executada na máquina, forçando soluções manuais lentas e caras ou a rejeição do projeto.
- A Solução: Garanta que o comprimento da flange seja de, no mínimo, quatro vezes a espessura da chapa mais o raio de dobra. Isso assegura que haverá material suficiente para um apoio firme na matriz da dobradeira.
4. Tolerâncias Dimensionais Exageradas
Especificar tolerâncias muito apertadas onde elas não são funcionalmente necessárias é um dos maiores vilões do custo. A dobra de chapas é um processo com variáveis inerentes, como o efeito 'springback' (retorno elástico), onde o material tende a voltar um pouco à sua forma original após a dobra. Lutar contra essa natureza física tem um preço.
- O Problema: Tolerâncias mais rígidas que o padrão do processo exigem mais tempo de setup, múltiplas medições, ajustes finos e uma taxa de refugo potencialmente maior. Cada peça precisa ser inspecionada individualmente, o que encarece a mão de obra. Entender a tolerância dimensional realista para cada processo é fundamental.
- A Solução: Analise a função da peça. A tolerância é realmente necessária para a montagem ou é apenas um padrão do software CAD? Especifique tolerâncias apertadas apenas nas dimensões críticas e relaxe as demais. Uma conversa prévia com o fornecedor pode alinhar as expectativas sobre o que é realisticamente alcançável sem inflar o orçamento.
5. Sequências de Dobra Complexas ou Impossíveis
Um projeto pode ter dobras individualmente simples, mas a sequência delas pode criar uma peça impossível de fabricar. O projetista deve visualizar como a peça será manuseada na máquina. Após a primeira ou segunda dobra, a própria peça pode colidir com o corpo da dobradeira, impedindo a execução das dobras subsequentes.
- O Problema: Uma sequência mal planejada exige setups complexos, ferramentas especiais (como punções 'pescoço de ganso') ou, no pior cenário, força o corte da peça em várias partes para serem soldadas depois, adicionando um processo inteiro e encarecendo a montagem.
- A Solução: Ao projetar peças com múltiplas dobras em diferentes direções (como caixas ou gabinetes), pense na ordem de execução. Simule mentalmente ou em software como a peça se comportará na máquina. Projetos mais simples, com dobras paralelas, são sempre mais rápidos e baratos de produzir.
A Prevenção Começa no Desenho
Evitar esses erros de projeto não exige um conhecimento profundo em operação de máquinas, mas sim uma mentalidade colaborativa. Antes de fechar um desenho, especialmente para peças complexas ou de alto volume, converse com seu parceiro de fabricação. Um fornecedor experiente em serviços de corte e dobra de chapas metálicas pode identificar esses gargalos potenciais com uma simples análise do arquivo, seja ele DXF, DWG ou STEP.
Essa validação prévia economiza tempo, evita o desperdício de material e garante que o custo orçado seja o custo final. Lembre-se: a correção mais barata é sempre aquela feita com alguns cliques no mouse, antes que a primeira chapa de aço seja cortada.
Aprofunde a sua leitura:
- Corte a Laser: Erros de Projeto que Aumentam o Custo da Peça
- Protótipos com Corte a Laser: Do Desenho à Peça em Poucos Dias
- Corte a Laser Terceirizado: Perguntas para Fazer Antes de Fechar o Orçamento
- Caldeiraria Leve ou Estrutural: Qual Seu Projeto de Bens de Capital Precisa?
Dúvidas Frequentes (FAQ)
Por que o raio de dobra importa tanto no projeto?
O que acontece com furos muito próximos da linha de dobra?
Qual o comprimento mínimo de uma flange (aba) para dobrar sem erro?
Por que tolerâncias apertadas demais encarecem a dobra?
Como a sequência de dobras pode inviabilizar uma peça?
Evitar esses erros de projeto começa numa conversa com quem executa a dobra todos os dias. Solicite um orçamento ou fale com a nossa equipe pelo WhatsApp e envie o desenho técnico do seu projeto.
Engenharia TekLaser
Time Técnico TekLaser