A pergunta parece simples: qual é a chapa mais grossa que conseguimos dobrar? No chão de fábrica, a resposta nunca é um número fixo. É uma equação complexa que, se ignorada, resulta em peças trincadas, ferramentas danificadas e, principalmente, custos inesperados. A viabilidade de uma dobra em chapa grossa não depende apenas da espessura, mas de uma interação delicada entre força, geometria e a própria natureza do aço.
Muitos projetos chegam com especificações que beiram o limite físico do processo. Um componente para um equipamento agrícola pesado ou uma base para maquinário industrial, por exemplo, pode exigir uma dobra em uma chapa de aço de 1/2 polegada (12,7 mm) ou mais. É aqui que a teoria do CAD encontra a realidade da metalurgia.
O Trio que Define o Limite: Força, Ferramental e Material
Para entender até onde podemos ir, precisamos analisar os três pilares que sustentam qualquer operação de dobra. Ignorar um deles é a receita para o fracasso.
1. Força da Prensa (Tonelagem)
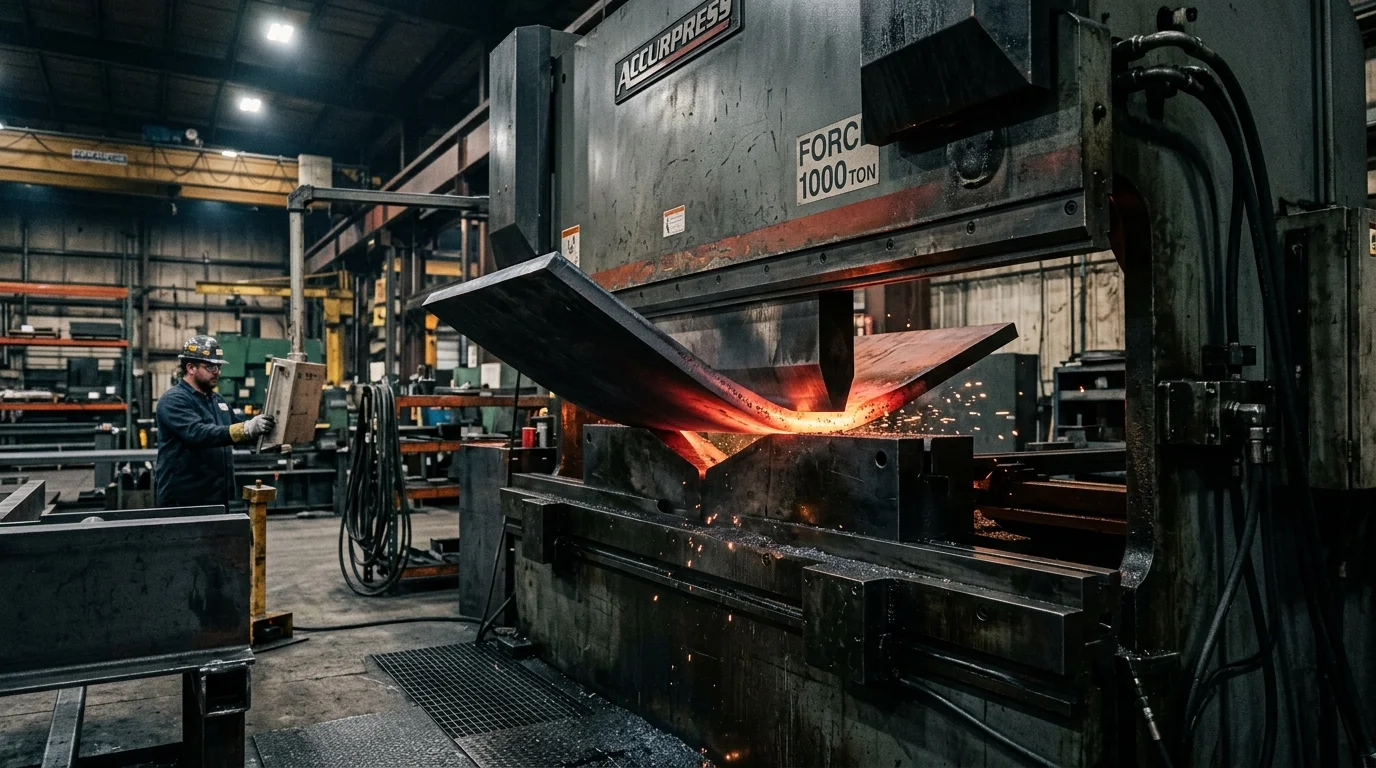
A força, medida em toneladas, é o fator mais óbvio. No entanto, o cálculo não é linear. Dobrar uma chapa de 20 mm não exige o dobro da força de uma de 10 mm; a necessidade de força aumenta exponencialmente. Além disso, a força é expressa em toneladas por metro. Uma prensa de 300 toneladas pode dobrar uma peça curta e muito espessa, mas ser incapaz de dobrar uma chapa mais fina ao longo de seus 3 metros de comprimento. É uma armadilha comum subestimar a tonelagem necessária para chapas grossas de aço, levando a orçamentos que precisam ser refeitos quando o fornecedor aponta a inviabilidade técnica.
2. O "V" da Matriz e o Raio Mínimo
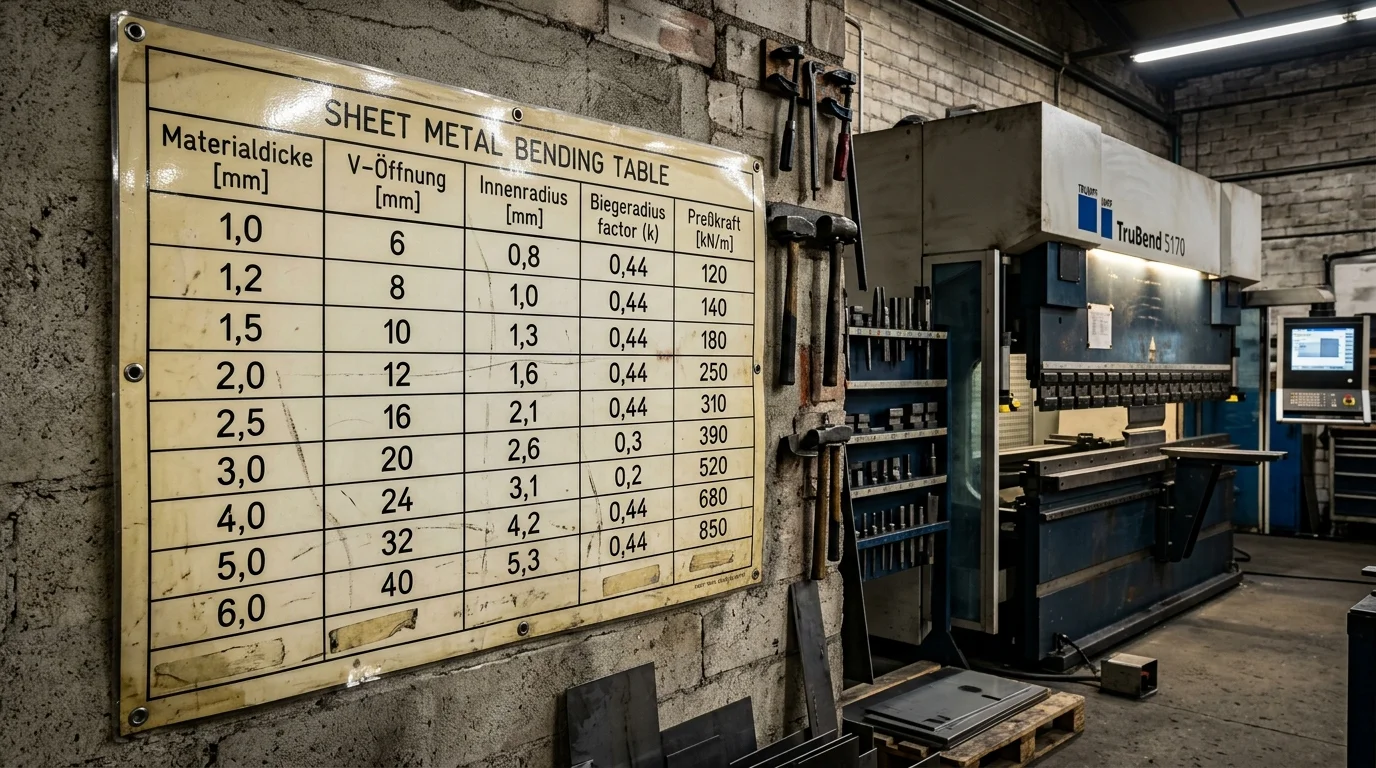
Aqui está o detalhe técnico que mais causa problemas. A dobra acontece quando um punção força a chapa para dentro de uma matriz em formato de "V". A largura da abertura desse V é diretamente proporcional à espessura da chapa. A regra prática é que a abertura do V deve ser, no mínimo, 8 vezes a espessura do material. Para uma chapa de 15 mm, precisaríamos de uma matriz com um V de 120 mm.
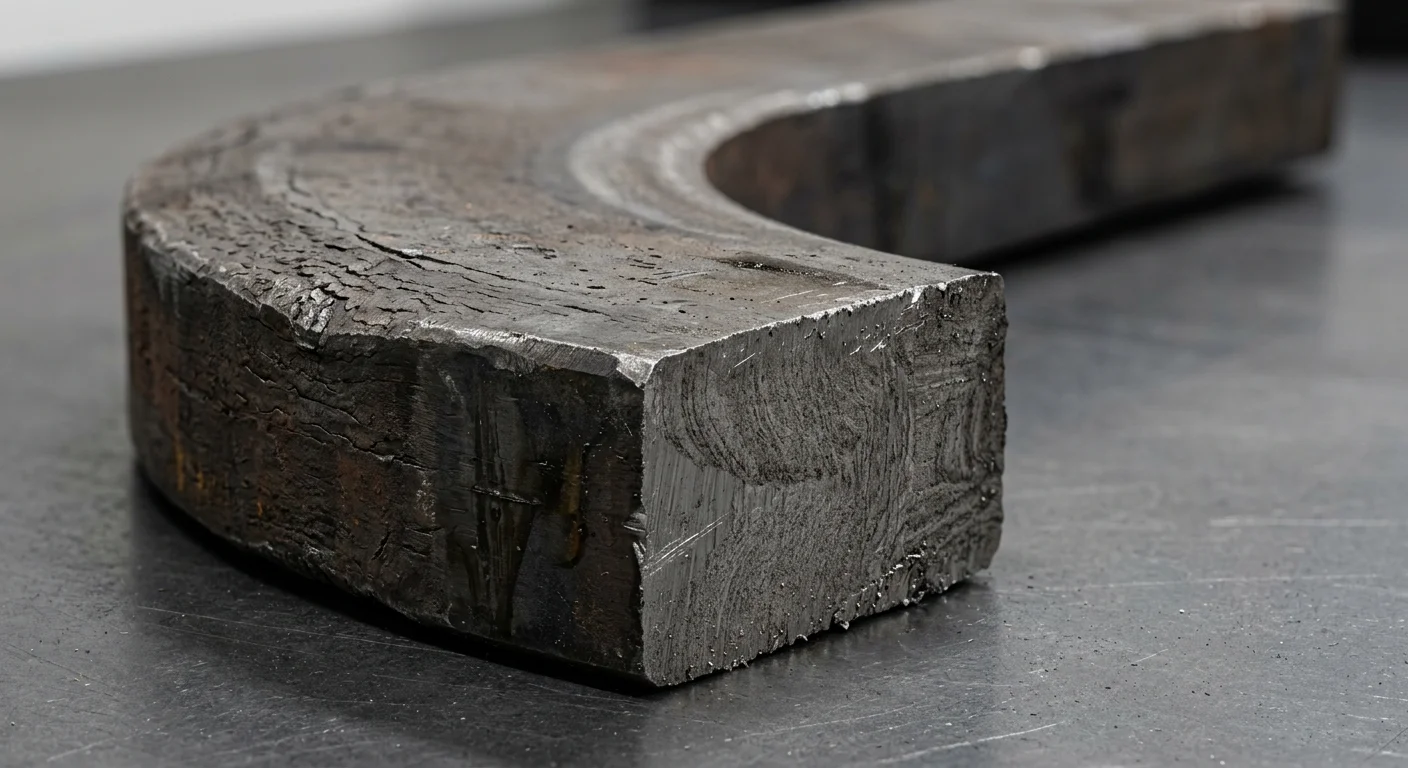
Isso tem uma consequência direta: o raio interno mínimo de dobra. Chapas grossas não podem ser dobradas em ângulos vivos ou com raios pequenos. Tentar forçar um raio apertado em uma chapa espessa causa um estresse imenso na fibra externa do material, resultando em trincas visíveis. O projeto deve prever esse raio maior, que é uma consequência física do processo, não uma limitação de precisão.
3. A "Memória" do Material (Springback)
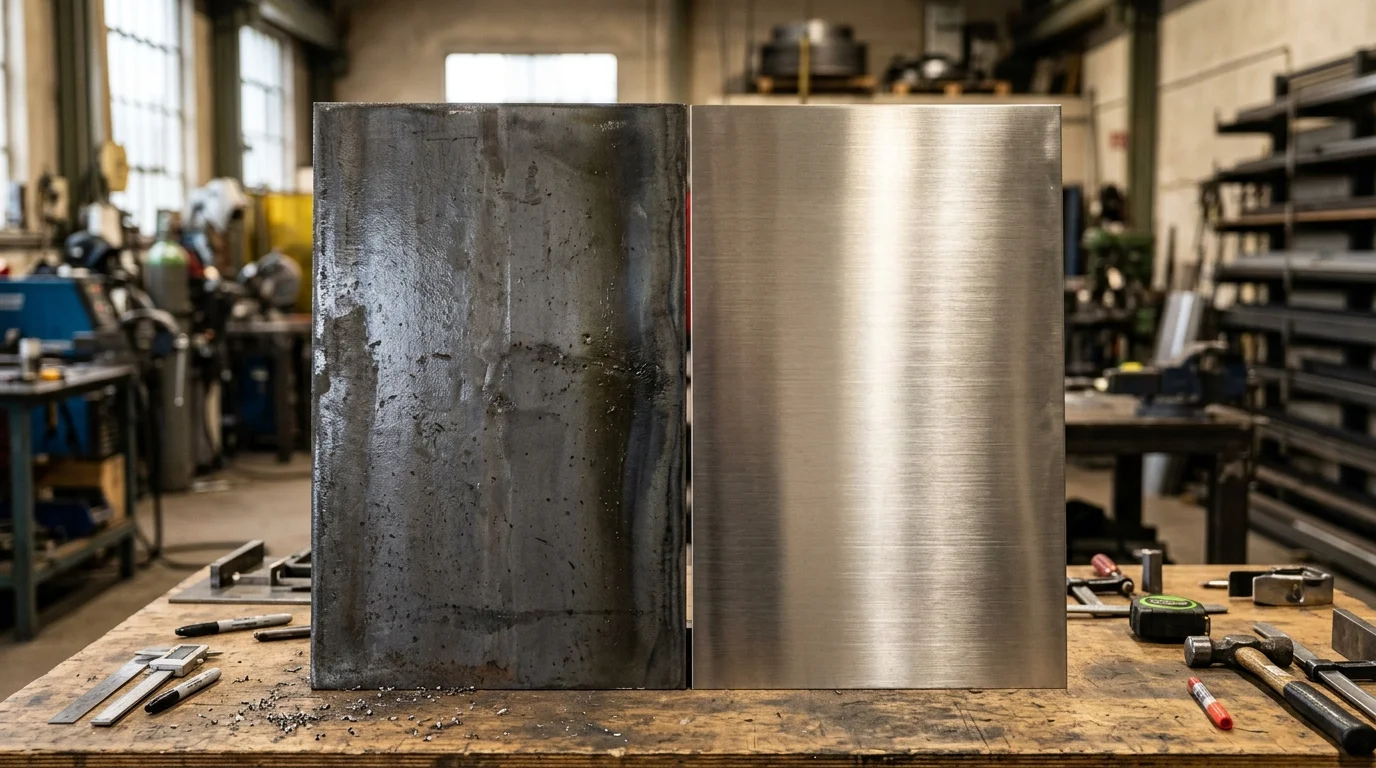
Todo metal, após ser dobrado, tenta retornar um pouco à sua forma original. Esse efeito é conhecido como springback ou retorno elástico. Em chapas finas, ele é mínimo e facilmente compensado. Em chapas grossas, o springback é significativo e exige que a dobra seja feita alguns graus além do ângulo desejado (overbending) para que, ao relaxar, atinja a geometria correta. Materiais como o aço inoxidável possuem um springback muito maior que o aço carbono, exigindo ainda mais força e técnica. Entender as particularidades de uma dobra de inox é fundamental para evitar surpresas no resultado final.
A Espessura é Relativa: Fatores que Deslocam o Limite
Mesmo com uma prensa potente e o ferramental correto, outros fatores podem inviabilizar a operação. A espessura máxima dobrável não é um valor absoluto, mas uma variável dependente.
- Comprimento da Dobra: Como mencionado, a força total da máquina é um limite. Uma dobra de 500 mm em uma chapa de 20 mm pode ser viável, mas a mesma dobra com 3.000 mm de comprimento certamente excederá a capacidade da maioria das prensas.
- Tipo de Aço e Suas Propriedades: Existe um universo de diferença entre dobrar um aço carbono SAE 1020 e um aço de alta resistência e baixa liga (ARBL) ou um Hardox resistente à abrasão. Quanto maior o limite de escoamento do material, maior a força necessária e maior o springback. Consultar uma chapa grossa de aço tabela de propriedades mecânicas é o primeiro passo antes de projetar a peça.
- Direção da Laminação: Um detalhe que apenas a experiência de chão de fábrica revela. As chapas de aço possuem um "grão", uma direção preferencial de laminação. Dobrar perpendicularmente a esse grão é sempre o ideal. Dobrar paralelamente ao grão em chapas muito grossas aumenta drasticamente o risco de fissuras na superfície externa da dobra.
Quando a Dobra Chega ao Fim: Alternativas Construtivas
E se, após toda a análise, a dobra for considerada inviável? O projeto não precisa ser descartado. Existem alternativas de fabricação inteligentes.
A solução mais comum é recorrer à caldeiraria. Em vez de uma única peça dobrada, o componente pode ser construído a partir de duas ou mais chapas cortadas (seja por corte a laser para espessuras menores ou plasma/oxicorte para as maiores) e depois soldadas para formar o ângulo desejado. Essa abordagem oferece uma flexibilidade de design muito maior, embora envolva processos adicionais.
Para peças que exigem precisão extrema ou geometrias complexas que a solda não pode entregar, a usinagem a partir de um bloco sólido é o caminho. É um processo mais caro e com maior desperdício de material, mas que garante a integridade estrutural e tolerâncias apertadas, sendo a única opção em muitos casos críticos.
A decisão entre um processo e outro é uma análise de custo, performance e viabilidade. Muitas vezes, a melhor solução é um serviço combinado, onde o corte e dobra de chapas metálicas são otimizados em conjunto para alcançar o melhor resultado técnico e financeiro.
Aprofunde a sua leitura:
- Erros de Projeto que Encarecem a Dobra de Chapas
- Corte a Laser em Chapas Grossas: Até Onde Vai o Limite
- Quanto Custa Dobra de Chapas: Fatores que Influenciam o Preço
- Corte a Laser, Dobra ou Usinagem: Qual Processo Escolher
Se a espessura da sua chapa está no limite entre dobrar e soldar, vale avaliar o desenho técnico com quem executa os dois processos internamente. Solicite um orçamento ou fale com a nossa equipe pelo WhatsApp e envie o desenho técnico do seu projeto.
Dúvidas Frequentes (FAQ)
Qual a chapa mais grossa de aço que pode ser dobrada?
O que é o raio mínimo de dobra em chapas grossas?
Dobrar uma chapa grossa de aço carbono é o mesmo que dobrar inox?
O que acontece se a força da prensa for insuficiente para a dobra?
Quando devo desistir da dobra e optar pela solda?
Engenharia TekLaser
Time Técnico TekLaser