Você envia o arquivo DXF, aprova o orçamento e, ao receber as peças, percebe o problema: uma borda áspera e irregular na parte inferior do corte. A chamada rebarba no corte a laser. Para quem não está no chão de fábrica, pode parecer um detalhe. Para quem gerencia a produção, é um gargalo que significa retrabalho, custo de mão de obra e, no pior cenário, a reprovação de um lote inteiro.
A verdade é que um corte com rebarba não é uma característica do processo, mas um sintoma de que algo está errado. Um serviço de corte a laser de alta performance entrega peças com acabamento limpo, prontas para a próxima etapa, seja ela uma dobra de chapas ou uma montagem de caldeiraria.
O Que Causa a Rebarba e Por Que Ela Não Deveria Estar Ali?
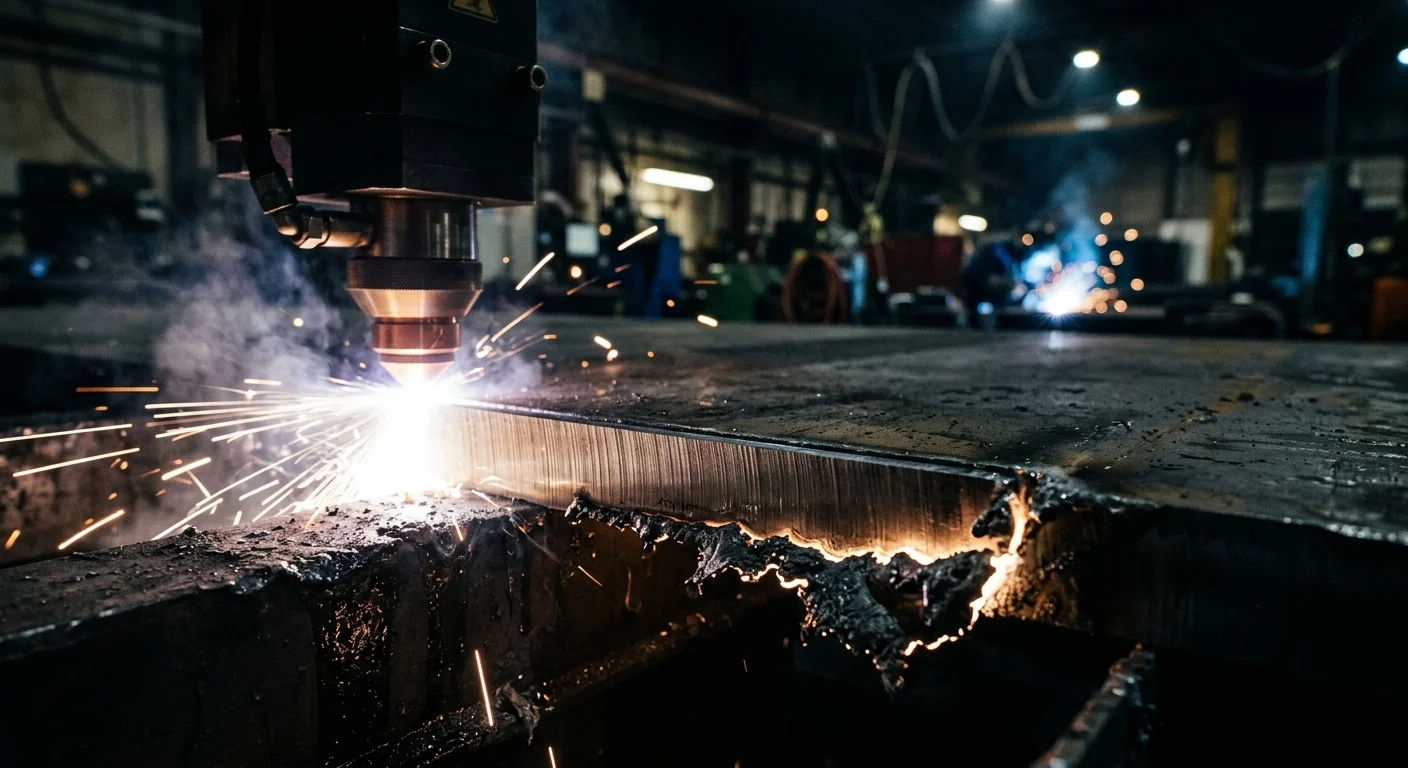
Tecnicamente, a rebarba é o material fundido que não foi completamente expelido pela ação do gás de assistência durante o corte. Ele se solidifica na borda de saída do feixe de laser, criando essa aresta indesejada. Em um processo otimizado, a combinação de energia do laser e o fluxo de gás deveriam garantir uma expulsão limpa e total do material derretido, resultando em uma borda lisa e com ângulo de 90 graus.
Quando uma rebarba excessiva aparece, ela é um sinal de alerta de que um ou mais parâmetros críticos do processo estão fora de sintonia. Ignorá-la é aceitar um desperdício direto de recursos.
As Causas Raiz da Rebarba Excessiva no Corte a Laser
Identificar a origem do problema é o primeiro passo para solucioná-lo. Na nossa experiência, a formação de rebarba raramente tem uma única causa, sendo geralmente uma combinação de fatores. Vamos analisar os principais culpados.
1. Foco do Laser: O Ponto de Equilíbrio
A posição do ponto focal do laser em relação à espessura da chapa é determinante. Se o foco estiver muito acima da superfície, a energia se dissipa antes de penetrar o material por completo. Se estiver muito abaixo, o corte se alarga na parte inferior, dificultando a expulsão do metal fundido. Cada espessura e tipo de material exige um ajuste focal preciso para concentrar a máxima densidade de energia onde ela é necessária.
2. Velocidade de Corte: A Pressa Inimiga da Perfeição
Existe uma janela ótima de velocidade para cada trabalho. Cortar rápido demais não dá tempo para o feixe de laser derreter completamente o material, resultando em um corte incompleto e rebarba. Por outro lado, uma velocidade muito baixa superaquece a região, aumentando a zona afetada pelo calor (ZAC) e gerando mais material fundido do que o gás consegue remover eficientemente. É um equilíbrio delicado que só a experiência prática consolida.
3. Pressão e Tipo do Gás de Assistência
Aqui está um dos pontos mais críticos. O gás de assistência tem duas funções: proteger a lente e expelir o material derretido. A escolha e a pressão erradas são causas diretas de rebarba corte laser.
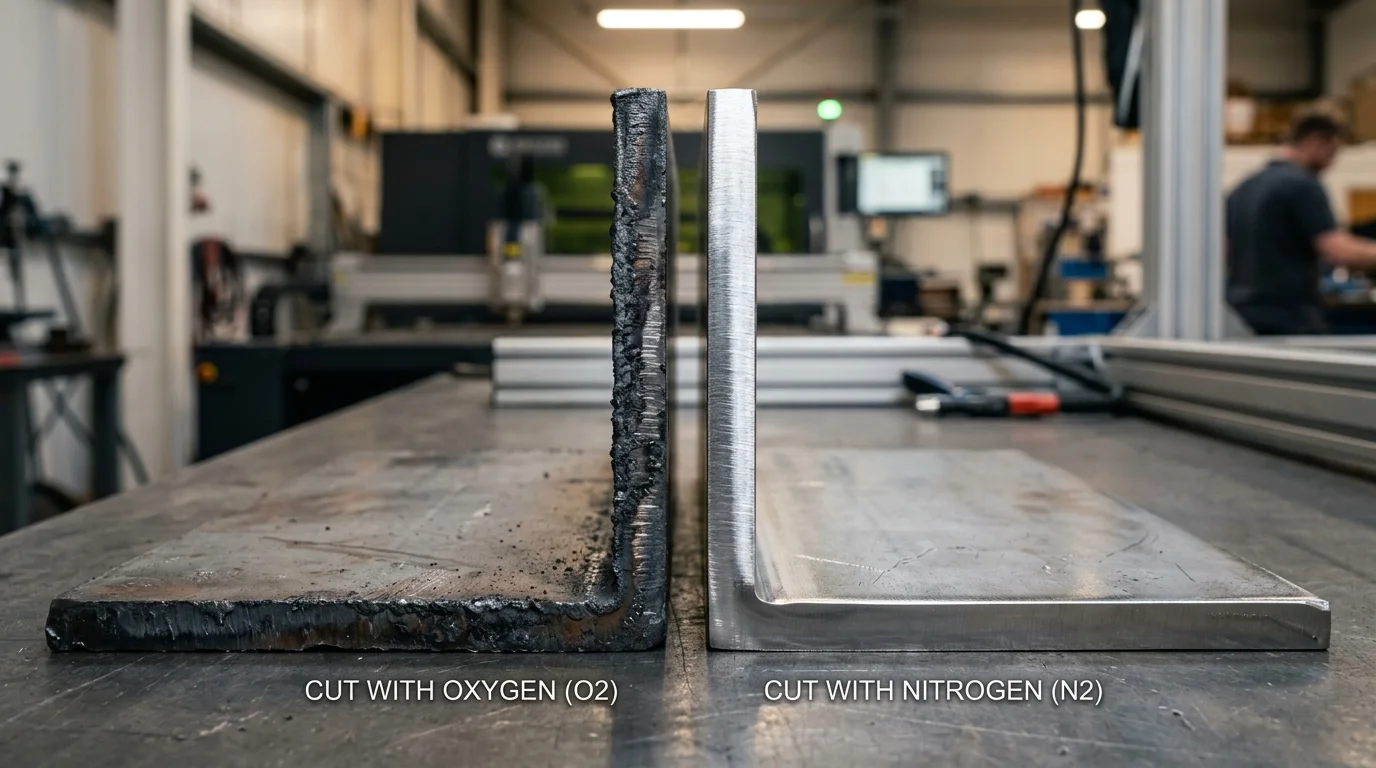
- Oxigênio (O₂): Usado principalmente para aço carbono, ele gera uma reação exotérmica que auxilia o corte, permitindo maiores velocidades. Contudo, se a pressão for baixa, não remove o material. Se for alta demais, pode resfriar o corte e também causar rebarba.
- Nitrogênio (N₂): Essencial para aço inox e alumínio, o nitrogênio promove um corte por fusão, sem reação química. O resultado é uma borda limpa e sem oxidação. No entanto, exige pressões muito mais altas e maior potência do laser para funcionar. Uma pressão insuficiente é a receita certa para uma rebarba pesada e difícil de remover, especialmente em materiais como o aço inoxidável.
4. Qualidade e Alinhamento do Bico
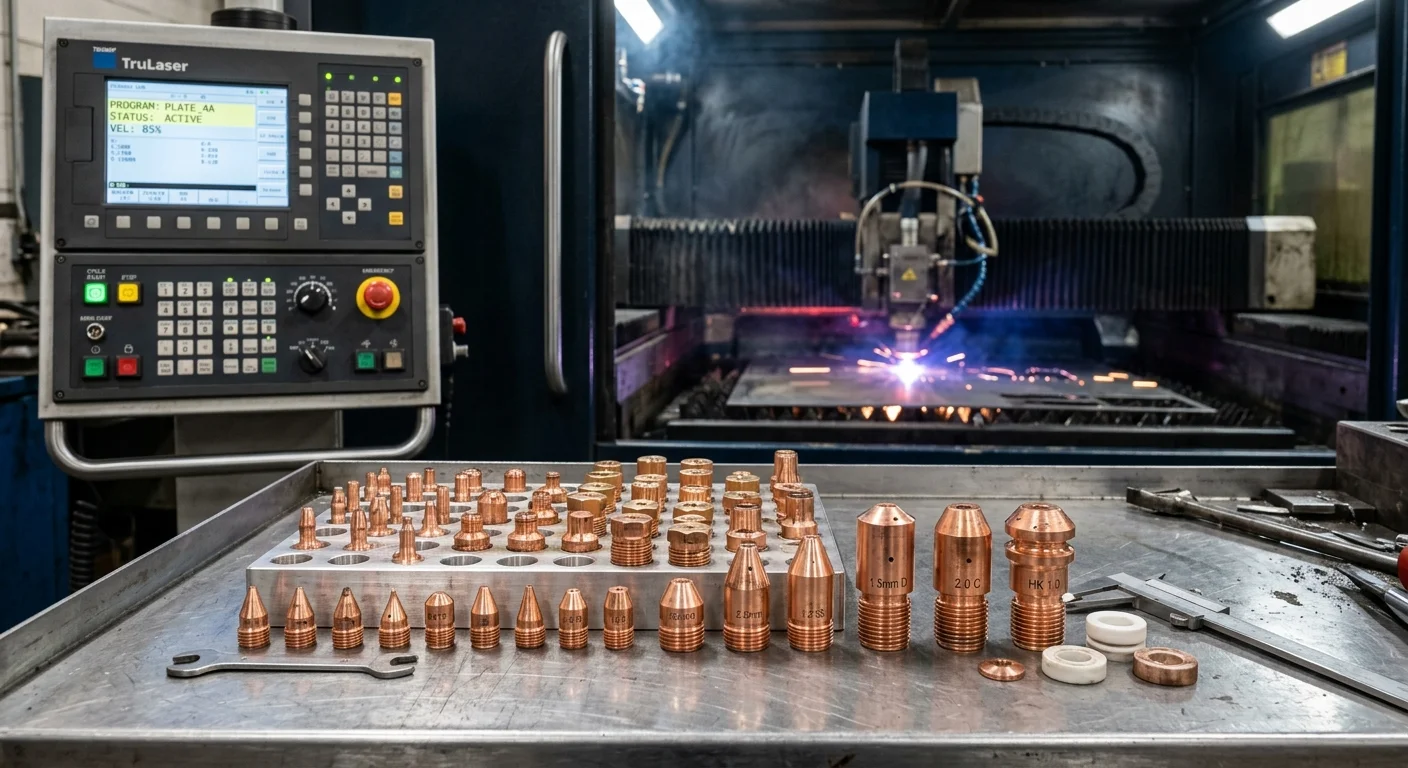
Um detalhe frequentemente negligenciado. O bico (nozzle) direciona o fluxo do gás de assistência. Um bico desgastado, sujo, danificado ou desalinhado com o feixe de laser cria um fluxo turbulento e ineficaz. Em vez de um jato laminar e concentrado que expulsa o metal fundido para baixo, você tem um sopro caótico que espalha o material derretido, fazendo com que ele se solidifique como rebarba.
Estratégias para Reverter a "Barba" do Laser e Garantir um Corte Limpo
Eliminar a rebarba não é mágica, é método. Envolve controle de processo e conhecimento técnico aplicado.
- Calibração e Manutenção: A máquina de corte a laser precisa de manutenção preventiva rigorosa. Lentes limpas, bicos em perfeito estado e alinhamento preciso do feixe são a base para um corte de qualidade.
- Parâmetros Otimizados: Não existe uma configuração universal. Fornecedores experientes desenvolvem e salvam bibliotecas de parâmetros de corte para cada combinação de material e espessura. Isso garante repetibilidade e qualidade, seja em chapas grossas de aço carbono ou em finas folhas de alumínio.
- Seleção Criteriosa do Gás: A decisão entre Oxigênio e Nitrogênio deve ser técnica, baseada no material e no acabamento desejado. Para peças que exigem precisão e bordas limpas, como as usadas na indústria alimentícia ou farmacêutica, o uso de Nitrogênio é a escolha mais indicada.
O Custo Oculto da Rebarba: Mais do que Apenas Estética
A rebarba é um ladrão de eficiência. O tempo gasto por um operador para esmerilhar ou lixar as bordas de cada peça é um custo direto que impacta a margem do projeto. Além disso, arestas cortantes representam um risco de segurança no manuseio e podem comprometer a precisão de montagens e processos subsequentes, como soldagem e pintura. Uma peça com rebarba pode não encaixar corretamente em um dispositivo de usinagem ou danificar a ferramenta de uma dobradeira CN.
Portanto, exigir um corte sem rebarba não é um capricho, mas uma decisão estratégica que impacta diretamente a produtividade e a lucratividade da sua operação.
Quer peças cortadas a laser com borda limpa e pronta para dobra ou solda? A Teklaser analisa seu arquivo antes de cotar e aponta os ajustes mais adequados ao seu material. Solicite um orçamento ou fale com a nossa equipe pelo WhatsApp e envie o desenho técnico do seu projeto.
Aprofunde a sua leitura:
- Corte a Laser em Chapas Grossas: Até Onde Vai o Limite
- Corte a Laser em Alumínio: O Que Muda no Processo e no Preço
- Corte a Laser em Inox: O Que Muda no Processo e no Preço
- Aço Carbono ou Inox: Qual Material Escolher pro Corte a Laser
- Quanto Custa Corte a Laser: Como Calcular o Preço da Peça
Dúvidas Frequentes (FAQ)
É normal ter um pouco de rebarba no corte a laser?
A rebarba é pior em chapas mais grossas?
Mudar o gás de corte pode eliminar a rebarba?
Quanto custa o processo de remover a rebarba (rebarbação)?
A qualidade da chapa de aço influencia na formação de rebarba?
Engenharia TekLaser
Time Técnico TekLaser