No chão de fábrica, a discussão sobre usar nitrogênio ou oxigênio no corte a laser é diária e estratégica. Não se trata de uma preferência técnica, mas de uma decisão de negócio que impacta diretamente o custo final da peça, o tempo de produção e a qualidade do acabamento. A escolha errada pode gerar gargalos em etapas posteriores, como solda e pintura, inflando custos que não estavam no orçamento inicial.
Muitos gestores olham apenas o preço do metro cúbico do gás e concluem que o oxigênio é sempre mais barato. Essa é uma análise superficial e perigosa. A verdadeira conta inclui a mão de obra de remoção da carepa de óxido, o consumo de abrasivos e o tempo de máquina parado. A experiência mostra que o nitrogênio para corte a laser, apesar de mais caro na fonte, pode ser a opção mais lucrativa no balanço final.
O Papel do Gás de Assistência: Mais que um Sopro
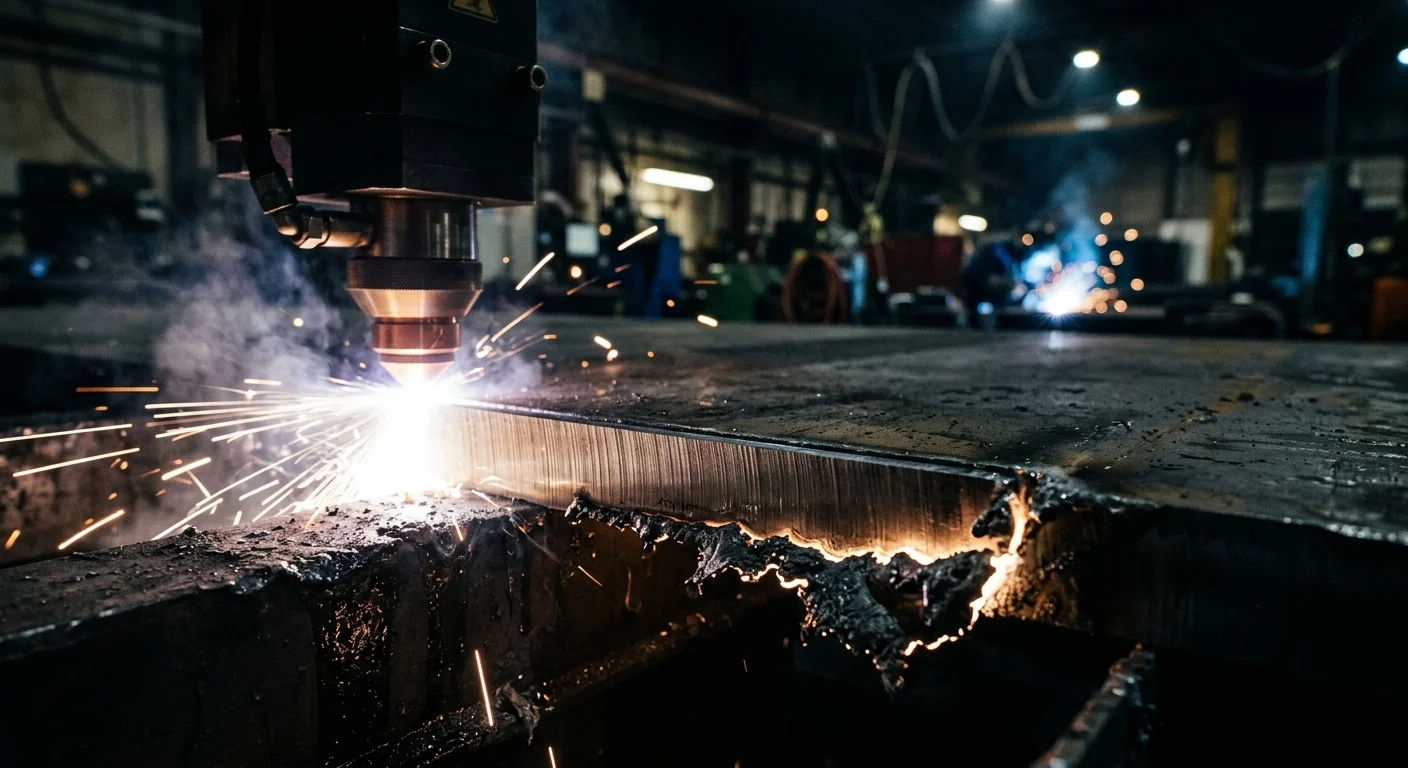
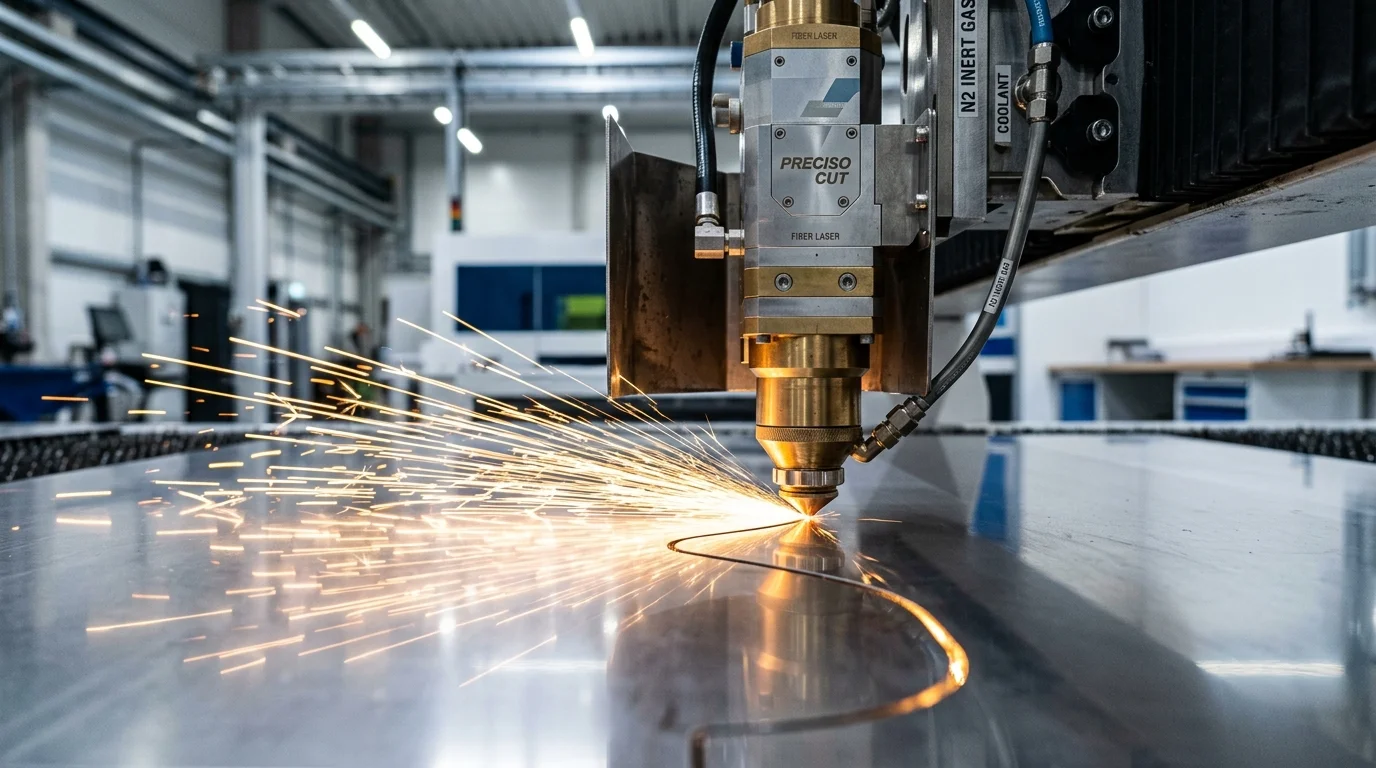
Antes de comparar os dois, é fundamental entender para que serve o gás de assistência. Ele tem duas funções primordiais: primeiro, expulsar o material derretido pelo feixe de laser da fenda de corte (o kerf); segundo, proteger a lente de foco contra respingos e fumos. A forma como cada gás interage com o metal aquecido é o que define todo o processo.
Corte com Oxigênio: O Processo Reativo
Quando usamos oxigênio, especialmente no aço carbono, iniciamos uma reação exotérmica. Em termos simples, o oxigênio reage com o ferro aquecido e ajuda a queimar o material, gerando energia extra. Isso permite que o laser corte chapas mais espessas com mais velocidade e com menor potência.
- Vantagens: Maior velocidade de corte em chapas de aço carbono grossas (acima de 3 mm), menor custo por metro cúbico de gás.
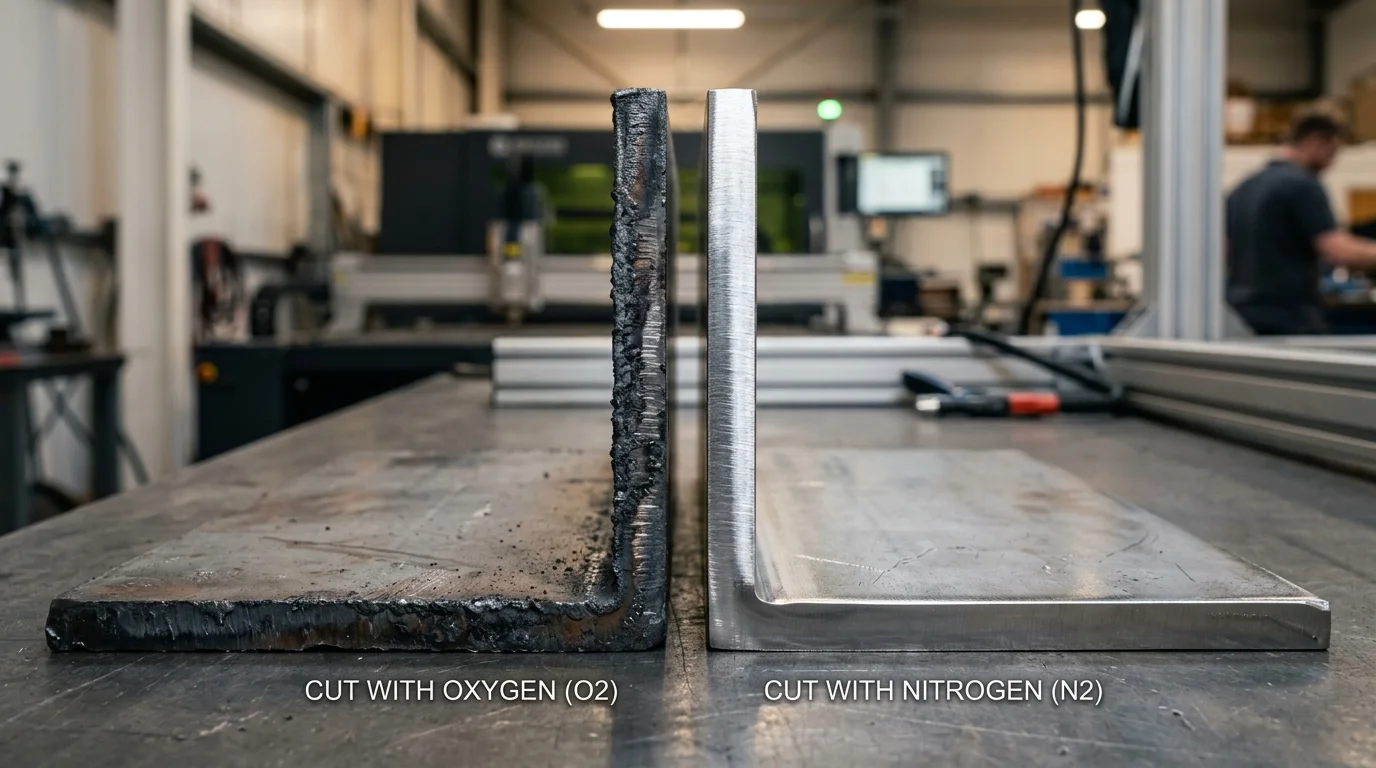
- Desvantagens: A principal desvantagem é a formação de uma camada de óxido (carepa) nas bordas do corte. Essa superfície escura e quebradiça pode prejudicar a aderência da solda e da pintura, exigindo uma etapa de pós-processamento, como lixamento ou jateamento, para ser removida.
Cenário de uso ideal: Peças de aço carbono de maior espessura onde a borda não ficará aparente ou que já passarão por um processo de usinagem ou jateamento de qualquer forma. É uma escolha focada em velocidade e custo direto de corte, assumindo o custo indireto do acabamento posterior.
Corte com Nitrogênio: O Processo Inerte
O nitrogênio no corte a laser funciona de maneira completamente diferente. Sendo um gás inerte, ele não reage com o metal. Sua função é puramente mecânica: usar a alta pressão para expulsar o metal fundido da fenda de corte de forma rápida e eficiente, enquanto protege a zona de corte da oxidação do ar atmosférico.
- Vantagens: Produz uma borda limpa, brilhante e sem óxidos, conhecida como “corte branco”. A peça sai da máquina pronta para solda ou pintura, eliminando etapas de acabamento manual. É o gás obrigatório para o corte a laser em inox e alumínio, preservando as propriedades do material.
- Desvantagens: O consumo de gás é significativamente maior devido à alta pressão necessária. O custo do nitrogênio por metro cúbico também é mais elevado. Em aço carbono espesso, a velocidade de corte pode ser menor em comparação com o oxigênio.
Cenário de uso ideal: Todas as peças de aço inoxidável e alumínio. Peças de aço carbono que exigem alta precisão de acabamento, que serão pintadas ou soldadas imediatamente, ou cujo design complexo tornaria a remoção manual da carepa um pesadelo logístico e financeiro.
A Análise Financeira Real: Custo do Gás vs. Custo de Mão de Obra
Aqui está o ponto que só a experiência na gestão de uma linha de produção revela. Um orçamento que especifica apenas o custo do corte a laser pode esconder uma armadilha. Imagine um lote de 500 peças cortadas com oxigênio. Agora, calcule o tempo que um operador levará para lixar a borda de cada uma delas. Multiplique esse tempo pelo custo/hora desse funcionário. Some o custo dos discos de lixa. O que parecia uma economia no gás se transforma em um prejuízo no custo total da peça entregue.
O uso de nitrogênio é um investimento na eficiência do fluxo de produção. Ele reduz a dependência de processos manuais, que são mais lentos, mais caros e sujeitos a inconsistências. A peça vai direto do corte para a dobra ou para a caldeiraria, acelerando todo o lead time do projeto.
Tabela Comparativa Rápida: Nitrogênio vs. Oxigênio
| Fator | Corte com Oxigênio | Corte com Nitrogênio |
|---|---|---|
| Materiais Principais | Aço Carbono | Aço Inox, Alumínio, Aço Carbono (acabamento fino) |
| Acabamento da Borda | Oxidada (escura) | Limpa e brilhante (metálica) |
| Necessidade de Pós-Processo | Sim (lixamento, jateamento) | Não (pronto para solda/pintura) |
| Velocidade (Aço Carbono >3mm) | Mais alta | Mais baixa |
| Custo do Gás | Baixo | Alto |
| Pressão de Trabalho | Baixa a Média | Alta |
| Impacto no Custo Total | Menor custo de corte, maior custo de acabamento | Maior custo de corte, custo de acabamento zero |
Na TekLaser, a tabela de capacidades do serviço de corte a laser indica oxigênio como gás de assistência sugerido para aço carbono (até 25 mm) e nitrogênio para inox (até 12,7 mm).
A decisão, portanto, deve ser baseada no requisito final da peça. Se a estética e a preparação para processos subsequentes são críticas, o nitrogênio no corte a laser não é um luxo, é uma necessidade operacional. Para componentes estruturais brutos, o oxigênio ainda tem seu lugar. Conhecer essa diferença é o que separa um serviço de corte comum de um parceiro estratégico de fabricação.
Na dúvida entre nitrogênio e oxigênio para a sua peça, a Teklaser analisa o material, a espessura e o acabamento exigido antes de cotar o corte. Solicite um orçamento ou fale com a nossa equipe pelo WhatsApp e envie o desenho técnico do seu projeto.
Aprofunde a sua leitura:
- Corte a Laser em Inox: O Que Muda no Processo e no Preço
- Corte a Laser em Alumínio: O Que Muda no Processo e no Preço
- Corte a Laser em Chapas Grossas: Até Onde Vai o Limite
- Quanto Custa Corte a Laser: Como Calcular o Preço da Peça
- Aço Carbono ou Inox: Qual Material Escolher pro Corte a Laser
- O Que é Corte a Laser Industrial: Processos e Quando Usar
- Rebarba no Corte a Laser: Por Que Surge e Como Evitar
Dúvidas Frequentes (FAQ)
Qual gás é mais rápido para o corte a laser?
Posso usar nitrogênio para cortar aço carbono?
Por que o corte com nitrogênio é chamado de “corte limpo” ou “corte branco”?
O custo do nitrogênio para corte a laser realmente compensa?
Para cortar aço inox, a escolha é sempre nitrogênio?
A potência do laser influencia na escolha do gás?
Engenharia TekLaser
Time Técnico TekLaser