No chão de fábrica, uma verdade é absoluta: a aparência pode enganar. Uma peça de metal brilhante, que parece perfeitamente lisa ao toque, pode ser a causa raiz de uma falha catastrófica em um sistema mecânico. O problema não está no que vemos, mas na microgeometria da superfície, um campo dominado pelo conceito de acabamento superficial e rugosidade. Ignorar esse detalhe não é apenas um erro técnico; é uma decisão que impacta diretamente a vida útil, a eficiência e, principalmente, o custo do seu produto.
Considere um cenário comum na indústria hidráulica: um cilindro de alta pressão apresenta vazamentos intermitentes que ninguém consegue diagnosticar. A peça parece perfeita. O problema? A especificação de rugosidade no desenho era para uma vedação dinâmica, mas o processo de usinagem final gerou um acabamento ligeiramente fora da faixa, com “picos” microscópicos que, sob pressão, criam um caminho para o fluido. Uma parada de linha que custa caro, tudo por causa de alguns mícrons.
O Que é, de Fato, o Acabamento Superficial?
Quando uma ferramenta de corte remove material de uma peça metálica, ela deixa para trás uma assinatura: uma série de picos e vales microscópicos. O acabamento superficial é o termo geral que descreve a natureza dessa textura. A rugosidade, por sua vez, é a medição quantitativa dessas irregularidades. É a forma como traduzimos a 'lisura' de uma superfície para um número que a engenharia pode controlar e especificar.
Essa textura influencia diretamente fatores críticos de performance:
- Atrito e Desgaste: Superfícies mais rugosas geram mais atrito, acelerando o desgaste de componentes móveis.
- Vedação: Como no exemplo do cilindro, uma rugosidade inadequada impede que selos e gaxetas funcionem corretamente.
- Resistência à Fadiga: Vales profundos na superfície podem atuar como iniciadores de trincas, reduzindo a vida útil da peça sob cargas cíclicas.
- Aderência de Revestimentos: A textura da superfície é fundamental para garantir a ancoragem de tratamentos como pintura, cromo ou teflon.
Descomplicando os Parâmetros: Ra e Rz
No universo da usinagem, dois parâmetros de rugosidade são predominantes nos desenhos técnicos. Não basta escrever 'acabamento liso'. A engenharia precisa ser específica.
- Ra (Rugosidade Média Aritmética): É o parâmetro mais comum. Ele representa a média aritmética das distâncias dos picos e vales em relação a uma linha média. É um ótimo indicador geral da textura da superfície, ideal para controle de processo rotineiro.
- Rz (Rugosidade Média de Dez Pontos): Este parâmetro calcula a média da distância entre os cinco picos mais altos e os cinco vales mais profundos. O Rz é muito mais sensível a defeitos isolados, como um risco profundo que o Ra poderia 'ignorar' na sua média geral. É frequentemente especificado para superfícies de vedação ou rolamentos, onde um único defeito pode comprometer a função.
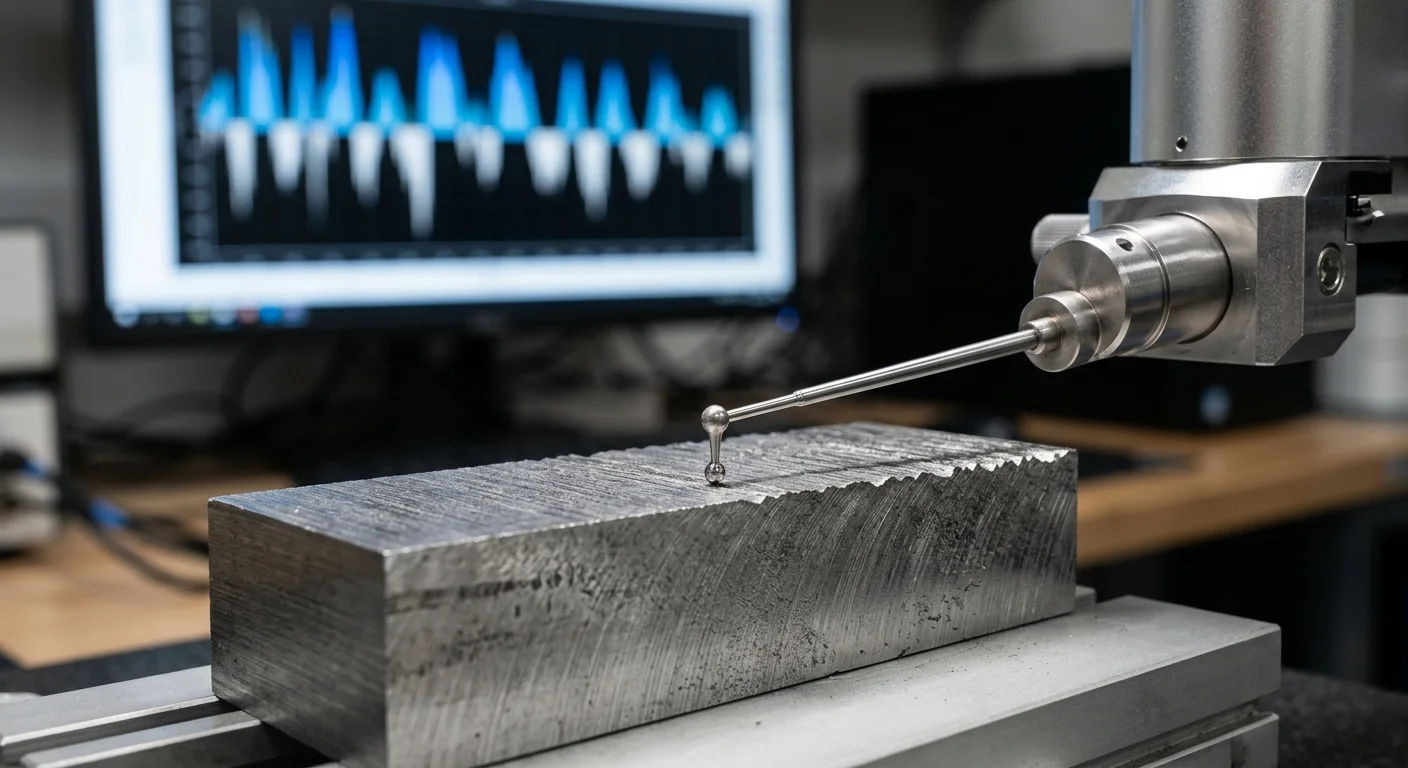
Fatores que Governam o Acabamento Superficial na Usinagem
Obter o acabamento superficial de usinagem especificado não acontece por acaso. É o resultado de um controle rigoroso de múltiplas variáveis. A falha em qualquer uma delas compromete o resultado final.
A Ferramenta de Corte: O Ponto de Partida
A geometria da ponta da ferramenta é decisiva. Um raio de ponta maior tende a 'alisar' a superfície, melhorando o acabamento. O material da ferramenta (como metal duro revestido) e, principalmente, seu estado de conservação são igualmente importantes. Uma ferramenta desgastada não corta, ela 'esmaga' o material, resultando em uma péssima qualidade superficial e alterando as dimensões da peça. Entender a relação entre ferramenta e tolerância é fundamental.
Parâmetros de Usinagem: A Receita do Processo
Aqui está o principal trade-off entre produtividade e qualidade. O programador CNC precisa balancear três fatores:
- Avanço (mm/rotação): É o fator de maior impacto. Quanto menor o avanço, menor a rugosidade. Isso ocorre porque os 'sulcos' deixados pela ferramenta a cada rotação ficam mais próximos, criando uma superfície mais uniforme. A consequência direta é um tempo de ciclo maior.
- Velocidade de Corte (m/min): A relação aqui é mais complexa, mas, dentro dos limites recomendados para o material e a ferramenta, velocidades de corte mais altas geralmente melhoram o acabamento, evitando a formação da 'aresta postiça de corte' (material que adere à ferramenta).
- Profundidade de Corte (mm): Em passes de acabamento, a profundidade de corte é pequena. O objetivo não é remover muito material, mas sim garantir uma camada uniforme para o passe final, minimizando forças de corte e vibrações.
Vibração e Rigidez do Sistema
Qualquer vibração no sistema (máquina, fixação da peça, porta-ferramenta) será impressa na superfície da peça, criando marcas indesejadas. Muitas vezes, um acabamento ruim não é culpa dos parâmetros, mas de uma peça mal fixada ou do uso de uma ferramenta com um balanço (comprimento) excessivo, que tende a vibrar. É um detalhe que apenas operadores e preparadores experientes identificam rapidamente.
O Custo da Precisão: Por Que um Acabamento Fino Encarece a Peça?
Exigir uma rugosidade muito baixa sem necessidade funcional é um dos erros de projeto que mais encarecem a produção. O motivo é puramente matemático e prático. Um acabamento superficial mais fino (um Ra menor) exige passes de usinagem com avanços muito baixos. Isso significa que a ferramenta se move mais lentamente sobre a peça, aumentando drasticamente o tempo de máquina. E no mundo da manufatura, tempo de máquina é o principal componente do custo.
Além do tempo, podem ser necessárias ferramentas especiais, com geometrias de ponta (como as do tipo 'wiper') projetadas especificamente para acabamento, que são mais caras. Em casos extremos, a usinagem sozinha pode não ser suficiente, exigindo operações secundárias como retífica ou polimento, adicionando etapas e custos ao processo. Entender esses fatores é crucial ao planejar o orçamento de usinagem terceirizada.
Portanto, a regra de ouro é: especifique o acabamento superficial estritamente necessário para a função da peça. Um Ra de 0,8 µm é muito diferente de um Ra de 3,2 µm em termos de custo e processo. A colaboração entre o projetista e o fornecedor de usinagem é a chave para encontrar a solução mais eficiente e econômica.
Se a sua peça exige um acabamento superficial específico, a Teklaser analisa a especificação de rugosidade antes de cotar e indica o processo mais adequado. Solicite um orçamento ou fale com a nossa equipe pelo WhatsApp e envie o desenho técnico do seu projeto.
Aprofunde a sua leitura:
- Quanto Tempo Leva uma Usinagem CNC: Prazos Reais
- Usinagem CNC: Torneamento ou Fresamento, Qual Processo Usar
- Corte a Laser, Dobra ou Usinagem: Qual Processo Escolher
- Usinagem de Inox: Por Que Custa Mais e Como Otimizar
- Usinagem de Alumínio: Cuidados e Parâmetros de Corte
Dúvidas Frequentes (FAQ)
Qual a diferença prática entre acabamento superficial e rugosidade?
O que significa o parâmetro Ra na usinagem?
Uma superfície espelhada é sempre a de menor rugosidade?
Como devo especificar o acabamento superficial em um desenho técnico?
Por que o acabamento em aço inox costuma ser mais desafiador?
Engenharia TekLaser
Time Técnico TekLaser