A pergunta não é qual processo de usinagem é melhor, mas qual é o certo para a sua peça. No chão de fábrica, a decisão entre torneamento e fresamento é uma das mais fundamentais, com impacto direto no custo final, no tempo de produção e, principalmente, na viabilidade técnica do componente. Um erro de especificação aqui pode significar refugo, atrasos e orçamentos estourados. A lógica é simples, mas as implicações são profundas.
Muitos projetos chegam com a solicitação genérica de 'usinagem', mas a verdade é que a geometria da peça dita as regras. Entender como se diferencia o processo de torneamento do processo de fresamento não é um mero detalhe técnico; é uma ferramenta estratégica para otimizar a produção.
A Diferença Fundamental: O Movimento Relativo
Para simplificar uma mecânica complexa: a distinção central está em quem gira e quem se move. Pense nisso como a diferença entre um oleiro e um escultor.
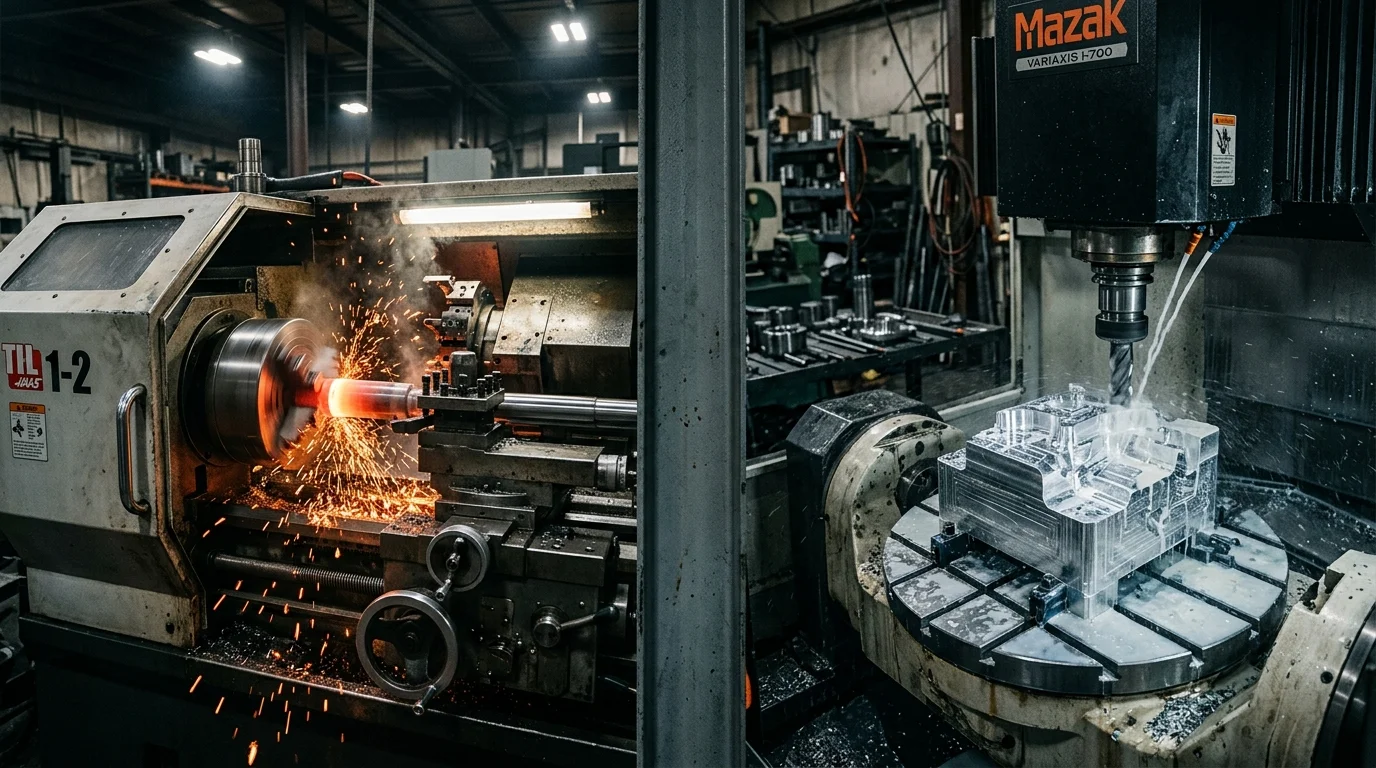
- No Torneamento: A peça de trabalho (o bloco de metal) gira em alta velocidade em um eixo. A ferramenta de corte permanece relativamente estacionária, movendo-se linearmente para remover material e dar forma à peça. É o princípio do oleiro, onde o barro gira e a mão modela. Este processo é ideal para criar formas cilíndricas, cônicas e esféricas.
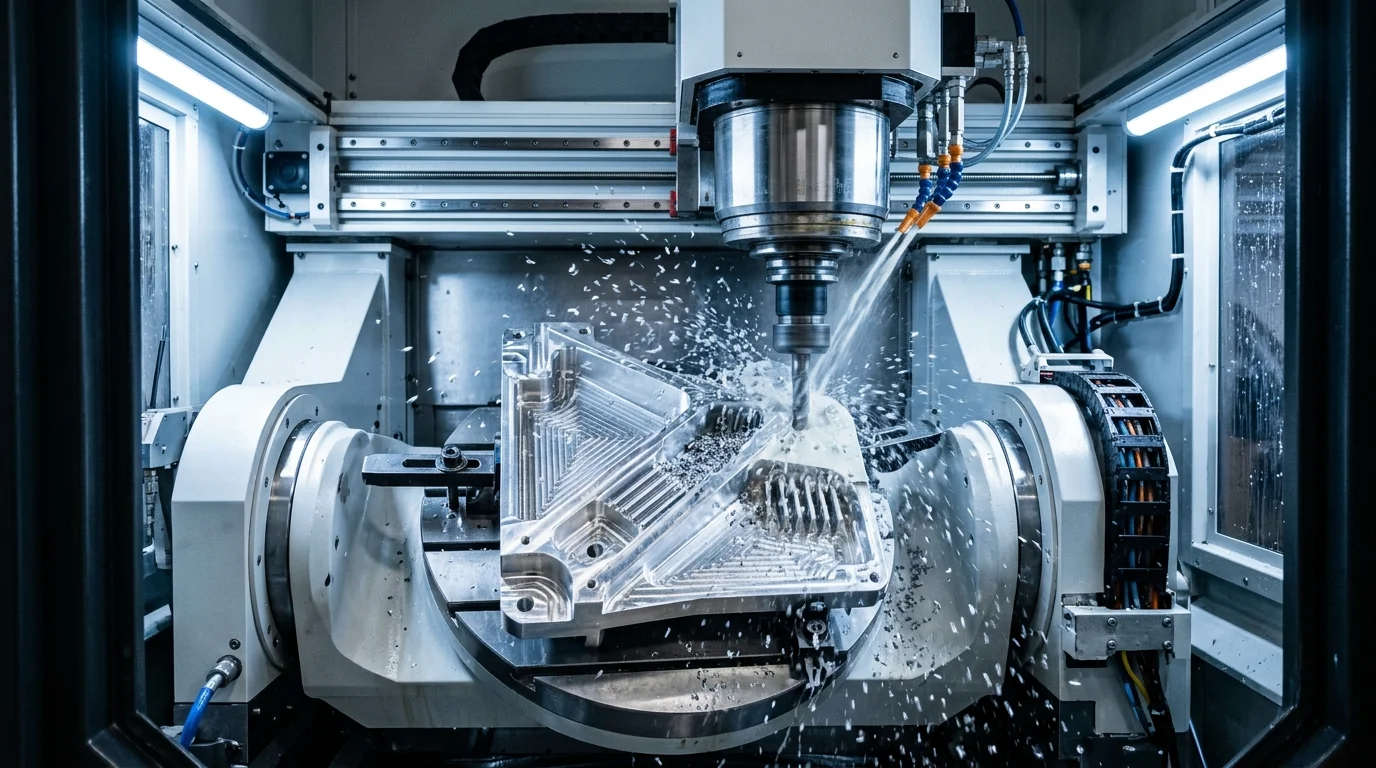
- No Fresamento: A peça de trabalho permanece fixa em uma mesa. A ferramenta de corte, por outro lado, gira em alta velocidade e se move em múltiplos eixos (X, Y, Z e, em máquinas mais avançadas, A e B) para esculpir o material. É o trabalho do escultor, que se move ao redor do bloco de mármore para criar a forma desejada.
Essa distinção cinemática é o ponto de partida para todas as decisões de engenharia e custo que vêm a seguir.
Quando o Torneamento CNC é a Escolha Lógica
O torneamento brilha pela sua eficiência em peças com simetria rotacional. Se o seu componente é, em sua essência, um sólido de revolução, o torno CNC é quase sempre o caminho mais rápido e econômico.
Geometrias Típicas para Torneamento:
- Eixos e Pinos: A aplicação mais clássica. A capacidade de produzir diâmetros precisos e com excelente acabamento superficial em todo o comprimento é imbatível.
- Flanges e Discos: Peças circulares que precisam de faceamento, canais ou furos concêntricos.
- Polias e Roldanas: A criação de canais para correias é uma operação padrão e altamente otimizada em tornos.
- Buchas e Conexões: Componentes cilíndricos, ocos ou maciços, com roscas internas ou externas.
A grande vantagem do torneamento para essas peças é a alta taxa de remoção de material de forma contínua. Como a peça está sempre em contato com a ferramenta enquanto gira, o processo é inerentemente rápido para desbaste de diâmetros. Isso se traduz diretamente em um menor custo por peça em lotes de produção.
A Armadilha: Features Não Rotacionais
O desafio surge quando uma peça predominantemente cilíndrica precisa de features prismáticas, como um rasgo de chaveta, um sextavado para chave ou furos radiais. Em um torno convencional, isso exigiria uma segunda operação em outra máquina (uma fresadora), aumentando o tempo de setup, o manuseio e o risco de erros de posicionamento.
Quando o Fresamento CNC Domina a Aplicação
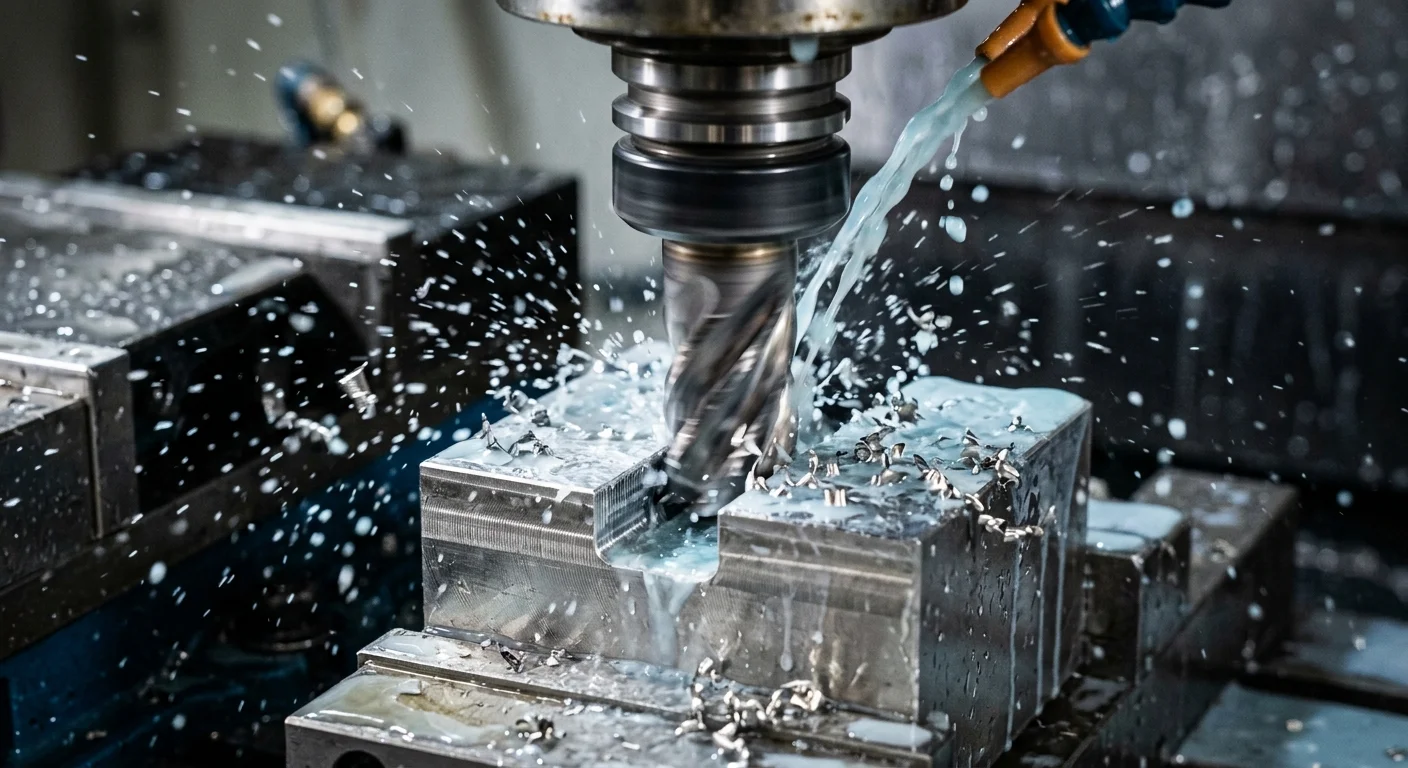
O fresamento é sinônimo de versatilidade. Quando a peça não pode ser gerada por uma simples rotação, a fresadora CNC entra em cena. Ela é projetada para criar geometrias complexas, superfícies planas e cavidades.
Geometrias Típicas para Fresamento:
- Blocos e Suportes: Peças prismáticas (quadradas, retangulares) com furos, rebaixos e faces usinadas.
- Cavidades e Moldes: A capacidade de 'mergulhar' no material e esculpir formas complexas é o forte do fresamento, essencial para a indústria de moldes e matrizes.
- Caixas e Gabinetes: Usinagem de faces, aberturas e furações precisas em componentes estruturais.
- Contornos Complexos: Qualquer geometria 2D ou 3D que não seja rotacional, como alavancas, cames ou peças com perfis orgânicos.
A flexibilidade de uma fresadora de 3, 4 ou 5 eixos permite atacar a peça por múltiplos ângulos, criando detalhes que seriam impossíveis em um torno. No entanto, essa versatilidade pode vir com um tempo de ciclo maior em comparação com a produção de um eixo simples em um torno.
A Solução da Teklaser: Centro de Usinagem com 4º Eixo Simultâneo
É aqui que entra o equipamento certo pra esse tipo de peça. A Teklaser opera um Centro de Usinagem Fanuc com 4º eixo simultâneo, que resolve boa parte do dilema entre torneamento e fresamento sem exigir troca de máquina no meio do processo.
Esse tipo de centro permite fresar e furar múltiplas faces da peça em um único setup, com a peça indexada em ângulo preciso. Pra um eixo com rasgo de chaveta e furos radiais, por exemplo, isso muda o resultado final:
- Redução do Tempo de Ciclo: Elimina a necessidade de mover a peça para uma segunda máquina.
- Aumento da Precisão: Evita erros de concentricidade e posicionamento que podem ocorrer ao fixar a peça novamente em outra máquina. A garantia da tolerância da peça é muito maior.
- Custo Reduzido em Peças Complexas: A eliminação de setups e manuseio geralmente torna o custo final da peça mais baixo, mesmo com o custo/hora da máquina sendo maior.
Pra peças simples e puramente rotacionais, um torno CNC padrão ainda é mais barato. Pra componentes que exigem fresamento e furação em mais de uma face, o centro de usinagem com 4º eixo é a opção mais eficiente na Teklaser.
Aprofunde a sua leitura:
- Usinagem de Precisão: O Que Garante a Tolerância da Peça
- Quanto Custa Terceirizar Usinagem: O Guia para Calcular o Custo Real
- Corte a Laser, Dobra ou Usinagem: Qual Processo Escolher
- Usinagem de Peças Grandes: Limites de Tamanho e Quando Terceirizar
- Certificações e Normas na Terceirização de Corte e Usinagem
Se a sua peça exige torneamento e fresamento sem perder tolerância entre operações, vale avaliar o desenho técnico com quem opera o processo certo pra cada caso. Solicite um orçamento ou fale com a nossa equipe pelo WhatsApp e envie o desenho técnico do seu projeto.
Dúvidas Frequentes (FAQ)
Qual processo é mais caro, torneamento ou fresamento?
É possível fazer uma peça quadrada em um torno?
O que define o acabamento superficial na usinagem fresagem e torneamento?
O que é um centro de usinagem e qual a sua relação com o fresamento?
Para um eixo com um rasgo de chaveta, qual a melhor solução?
Engenharia TekLaser
Time Técnico TekLaser