A decisão entre laser de fibra e laser de CO2 não é uma questão de preferência, mas de física e economia aplicada. Escolher a tecnologia errada para o metal errado significa sucata, prazos estourados e um custo por peça que inviabiliza o projeto. Na prática, o que vemos no chão de fábrica é que a tecnologia que domina o mercado hoje não é a mesma de uma década atrás, e entender o porquê é fundamental.
O debate não é sobre qual laser é 'melhor' de forma absoluta, mas qual possui a interação mais eficiente com o material que você precisa cortar. A resposta está no comprimento de onda da luz emitida e como cada metal reage a ele.
O Fator Decisivo: Comprimento de Onda e Absorção do Metal
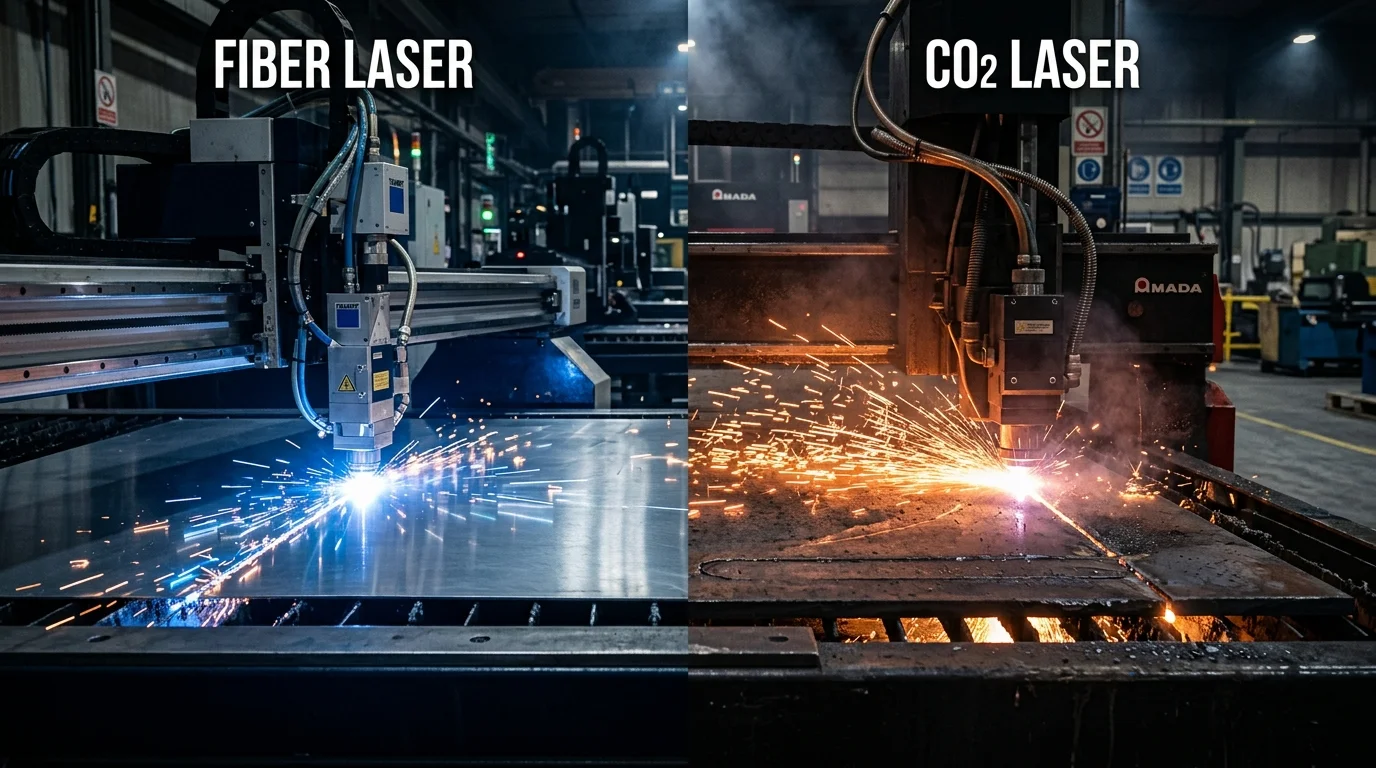
Toda a diferença de performance se resume a um princípio físico: o comprimento de onda. Um laser de fibra opera em um comprimento de onda curto, tipicamente na casa de 1 micrômetro (µm). Já o laser de CO2 trabalha com um comprimento de onda longo, cerca de 10.6 µm.
Essa diferença é o que dita a taxa de absorção de energia pelo metal. Metais absorvem comprimentos de onda mais curtos com muito mais eficiência. Isso se traduz diretamente em velocidade de corte, menor necessidade de potência e uma Zona Afetada pelo Calor (ZAC) reduzida, resultando em peças com menos deformação e maior precisão dimensional.
Laser de Fibra: O Especialista em Metais
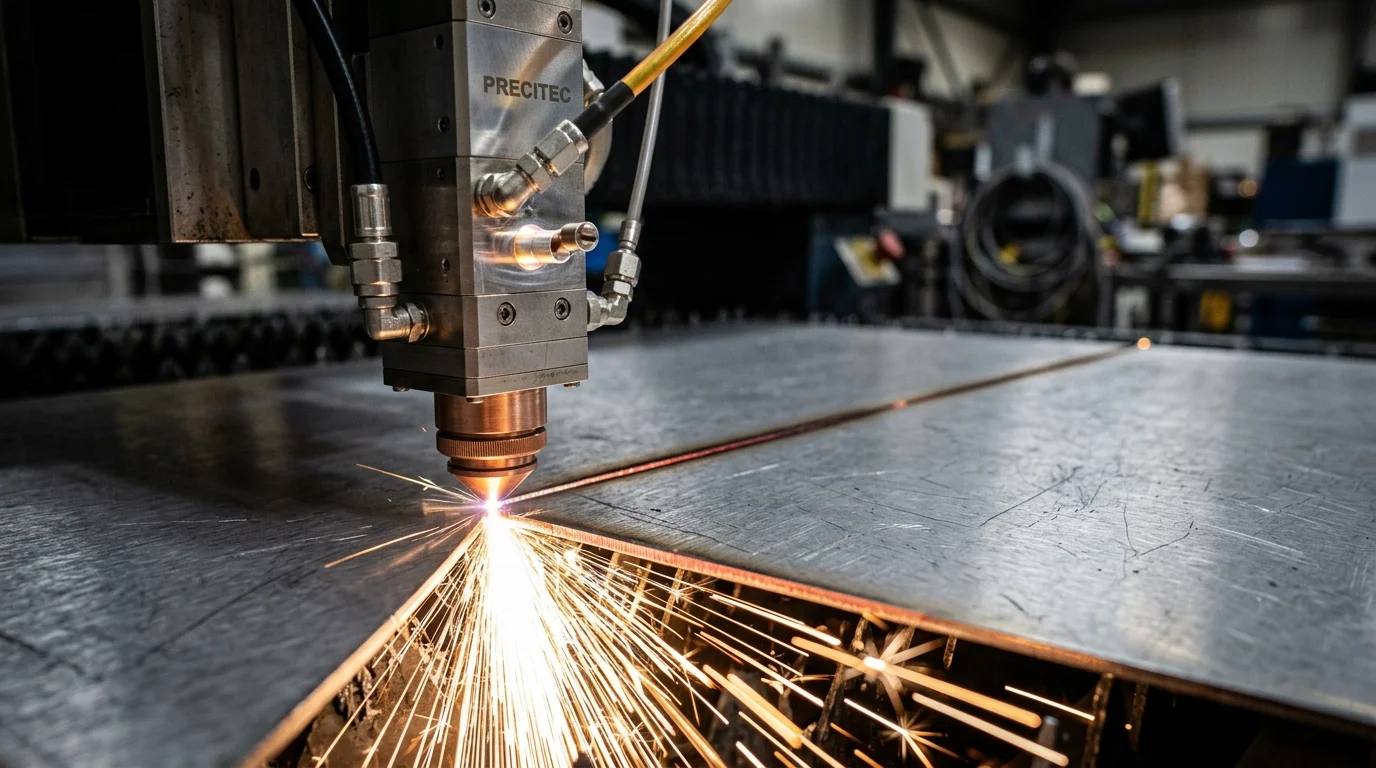
O laser de fibra é a tecnologia dominante para o corte a laser de metais por uma razão clara: sua eficiência energética e velocidade são imbatíveis na maioria dos cenários. Como o feixe de luz é altamente absorvido, o processo de fusão e expulsão do material é quase instantâneo.
- Velocidade Superior: Em chapas finas e de média espessura de aço carbono e inox, a fibra pode ser de duas a cinco vezes mais rápida que o CO2.
- Eficiência Energética: Converte eletricidade em luz de forma muito mais eficiente, resultando em um custo operacional significativamente menor. Não há gases de ressonador para consumir nem espelhos complexos para alinhar e substituir.
- Corte de Metais Reflexivos: Esta é a sua maior vantagem. Metais como alumínio, cobre e latão refletem a maior parte da luz de um laser de CO2, tornando o corte ineficiente e perigoso para o equipamento. A fibra, com seu comprimento de onda curto, é absorvida com eficácia, permitindo cortes limpos e rápidos.
Laser de CO2: O Veterano Versátil
Por décadas, o laser de CO2 foi o padrão da indústria. Sua principal vantagem hoje reside na versatilidade para cortar uma gama enorme de materiais, incluindo não-metais como madeira, acrílico, couro e plásticos, onde o laser de fibra é completamente ineficaz.
- Qualidade de Borda em Chapas Grossas: Em chapas de aço carbono muito espessas (acima de 20 mm), o laser de CO2 de alta potência ainda pode produzir uma borda com acabamento ligeiramente superior, mais lisa e com menos estrias.
- Custo de Aquisição: Equipamentos de CO2 usados ou de gerações anteriores podem ter um custo de aquisição menor, o que pode ser um atrativo inicial.
- Manutenção e Custo Operacional: Este é seu ponto fraco. Exige manutenção constante de espelhos, alinhamento óptico e um consumo elevado de energia e gases laser, o que impacta diretamente o custo final da peça.
Análise Prática: Qual Laser para Qual Metal?
Vamos direto ao ponto, analisando os materiais mais comuns no dia a dia da indústria metalmecânica.
Aço Carbono
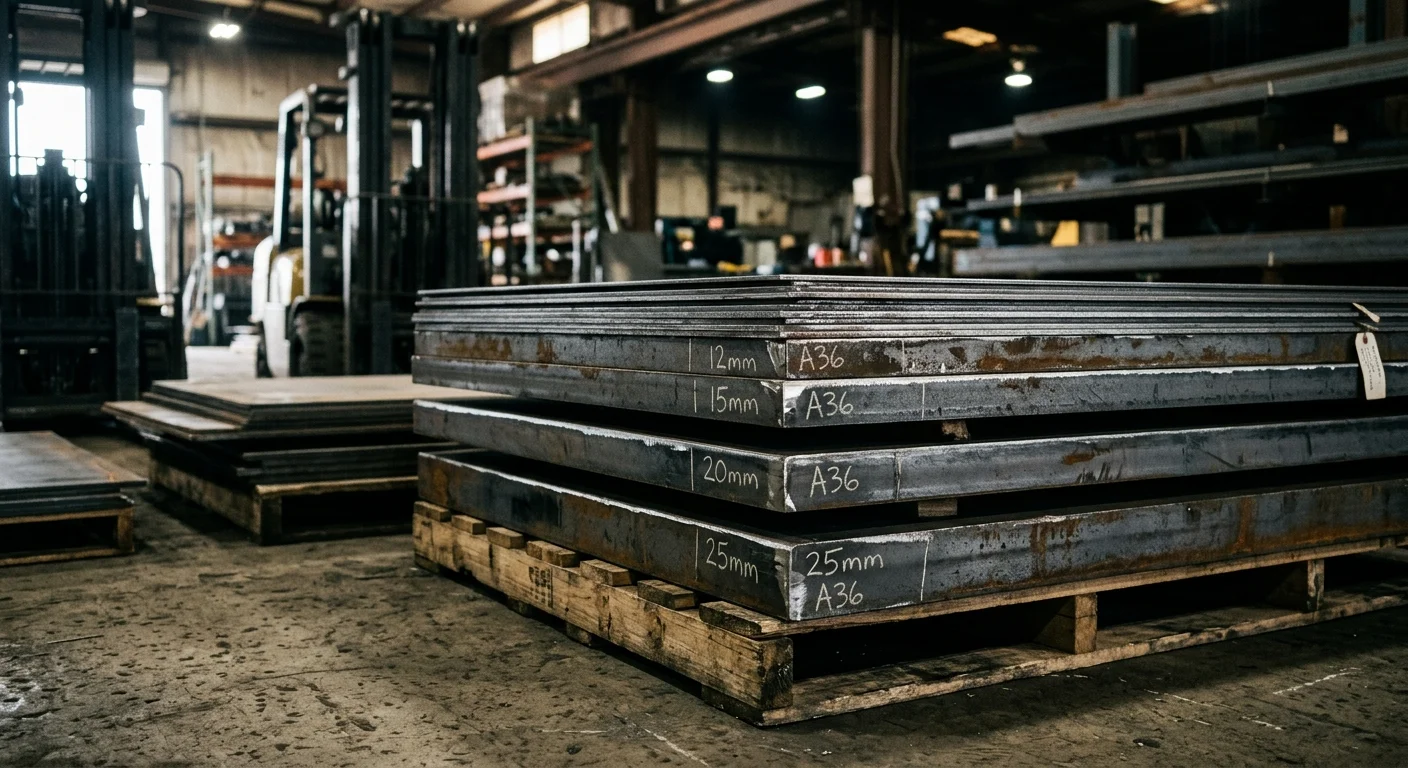
Para chapas finas e médias (até cerca de 6 mm), o laser de fibra é a escolha indiscutível pela velocidade. Em espessuras intermediárias, a fibra continua a liderar. Em chapas muito grossas, a discussão se abre. Um CO2 pode entregar uma borda mais polida, mas um laser de fibra de alta potência, como o de 6.000W que operamos, consegue cortar chapas de aço carbono de até 25 mm com velocidade e qualidade excelentes, tornando-se a opção mais produtiva na maioria dos casos. A escolha entre aço carbono ou inox também impacta os parâmetros do processo.
Aço Inoxidável
Aqui, a vitória do laser de fibra é esmagadora. A velocidade de corte é muito superior em todas as faixas de espessura. Utilizando nitrogênio como gás de assistência, o corte resulta em uma borda limpa, sem oxidação e pronta para processos de solda, como os exigidos em uma caldeiraria leve de precisão. O processo de corte a laser em inox com fibra é o padrão ouro da indústria hoje.
Alumínio, Cobre e Latão (Metais Reflexivos)
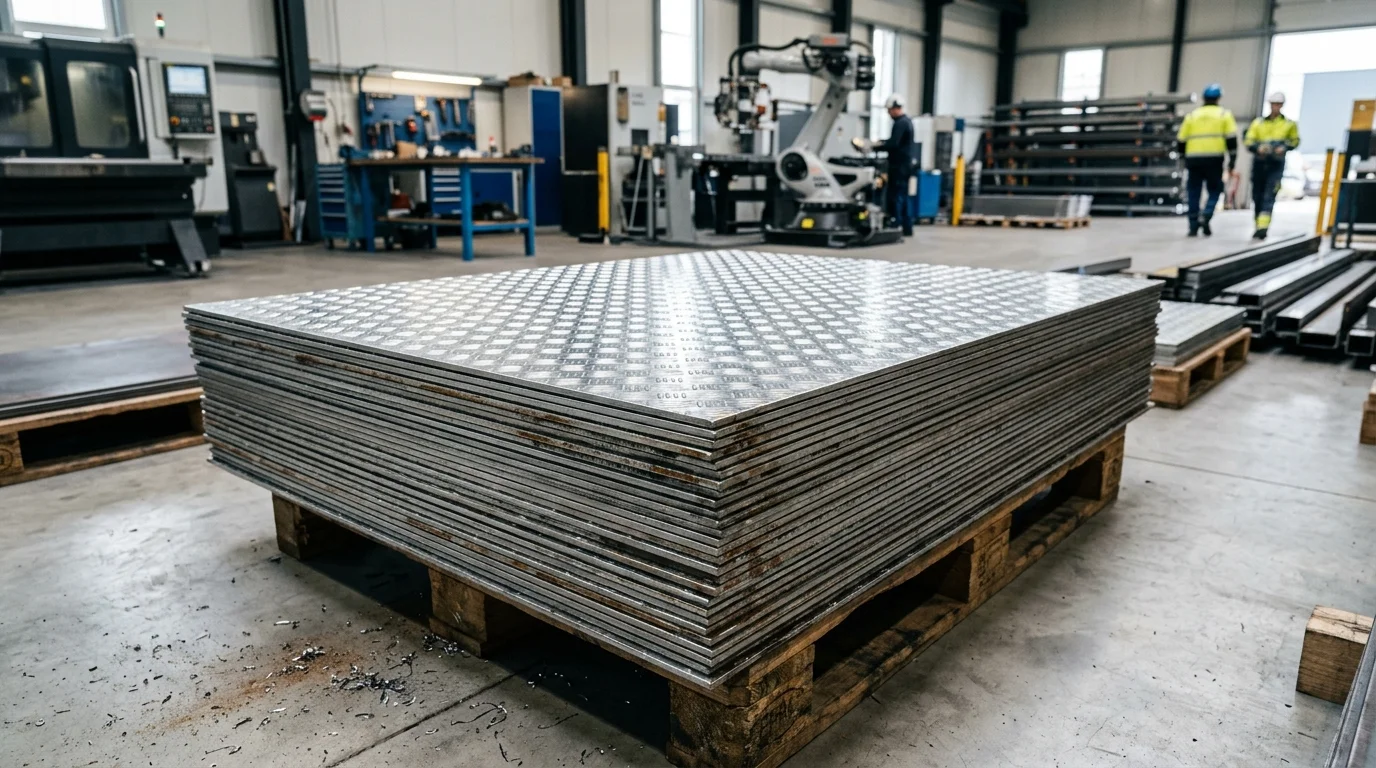
Não há competição: laser de fibra é a única tecnologia viável para produção em escala. Tentar cortar alumínio com um laser de CO2 é uma armadilha clássica: a alta refletividade do material devolve a energia para a máquina, podendo danificar componentes ópticos caríssimos. A absorção eficiente do feixe de fibra torna o corte de alumínio um processo rápido e seguro.
Na TekLaser, alumínio, latão e cobre são atendidos sob consulta: por serem materiais altamente refletivos, cada projeto é avaliado individualmente antes da confirmação de espessura e prazo.
A Escolha Estratégica: Custo por Peça e Produtividade
O custo inicial de um equipamento de fibra de alta potência pode ser maior, mas a análise não pode parar aí. O Custo Total de Propriedade (TCO) revela a verdade. A menor necessidade de manutenção, o consumo de energia drasticamente inferior e a velocidade de corte muito maior fazem com que o custo por peça produzida no laser de fibra seja consistentemente mais baixo.
Para quem terceiriza o serviço, escolher um fornecedor com tecnologia de fibra de ponta, como a TekLaser, ajuda a garantir produtividade e qualidade de borda, fatores decisivos para a viabilidade de qualquer projeto industrial.
Para saber como o laser de fibra de 6.000W da Teklaser se aplica ao seu material e à sua espessura, peça uma análise antes da cotação. Solicite um orçamento ou fale com a nossa equipe pelo WhatsApp e envie o desenho técnico do seu projeto.
Aprofunde a sua leitura:
- Corte a Laser em Alumínio: O Que Muda no Processo e no Preço
- Corte a Laser em Inox: O Que Muda no Processo e no Preço
- Corte a Laser em Chapas Grossas: Até Onde Vai o Limite
- Aço Carbono ou Inox: Qual Material Escolher pro Corte a Laser
- Quanto Custa Corte a Laser: Como Calcular o Preço da Peça
Dúvidas Frequentes (FAQ)
Qual a principal diferença técnica entre laser de fibra e CO2?
Posso cortar madeira ou acrílico com um laser de fibra?
Para chapas de aço carbono muito grossas, o CO2 ainda é melhor?
Por que o laser de CO2 é ruim para cortar cobre ou latão?
O custo de operação de um laser de fibra é realmente menor?
Engenharia TekLaser
Time Técnico TekLaser